CNC 铣削
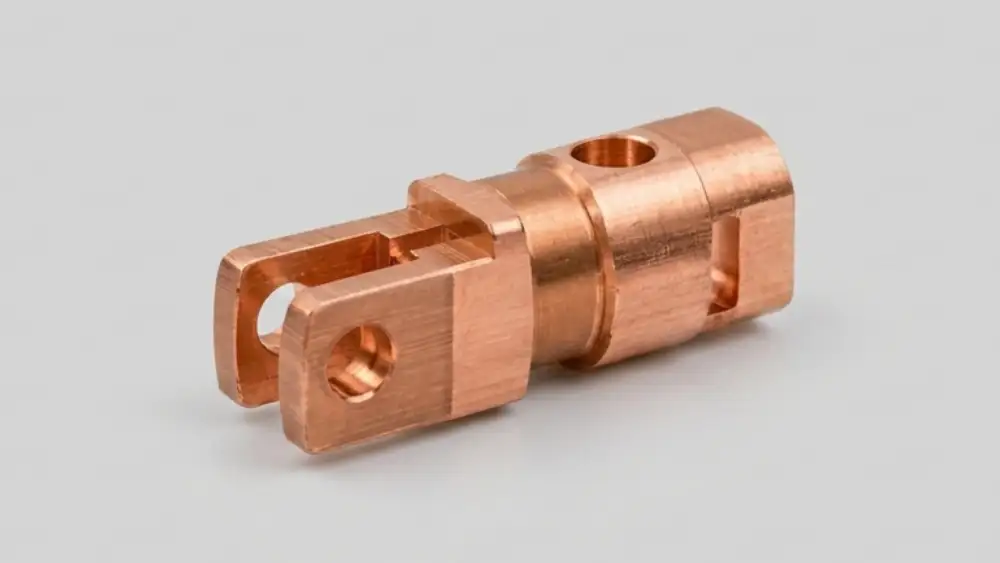
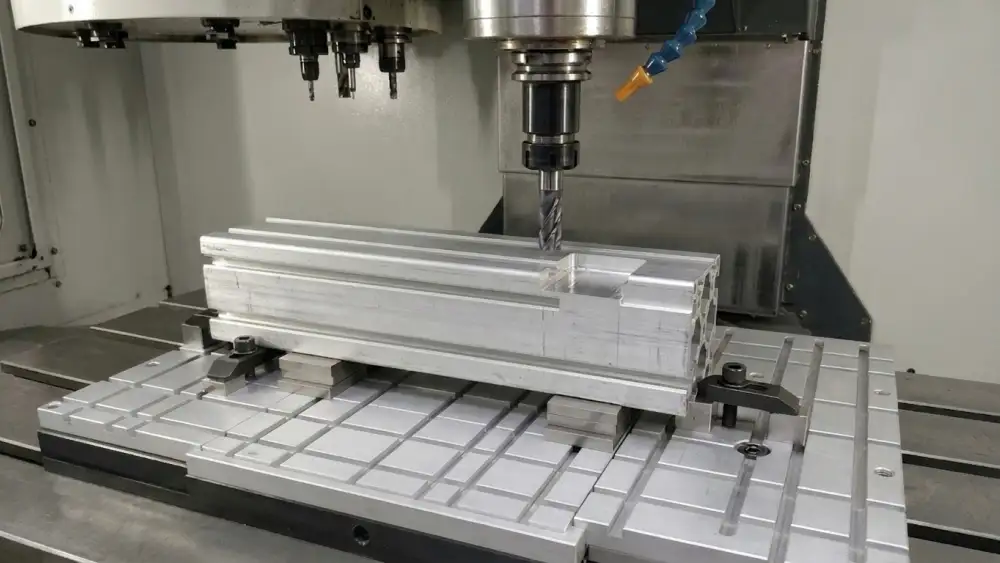
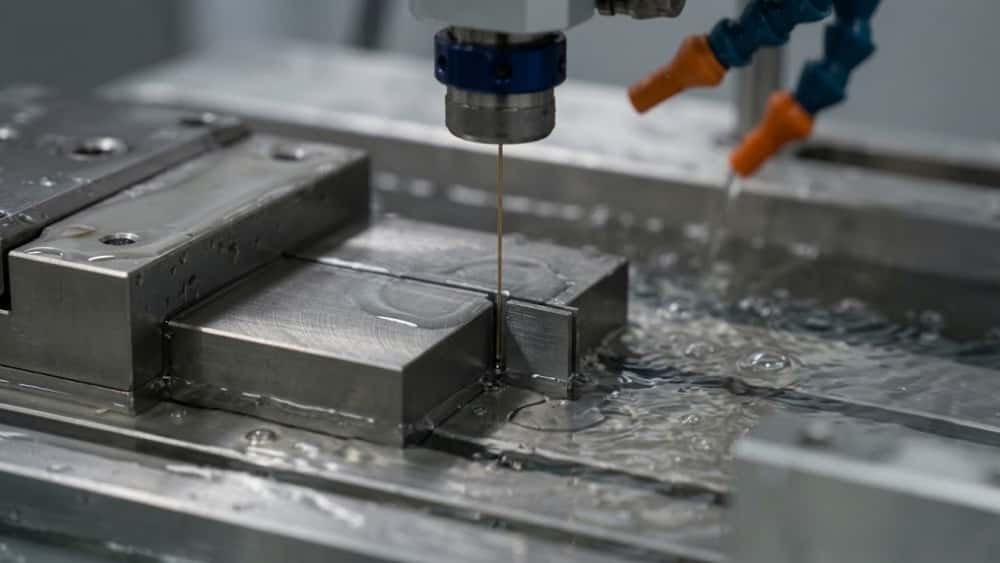
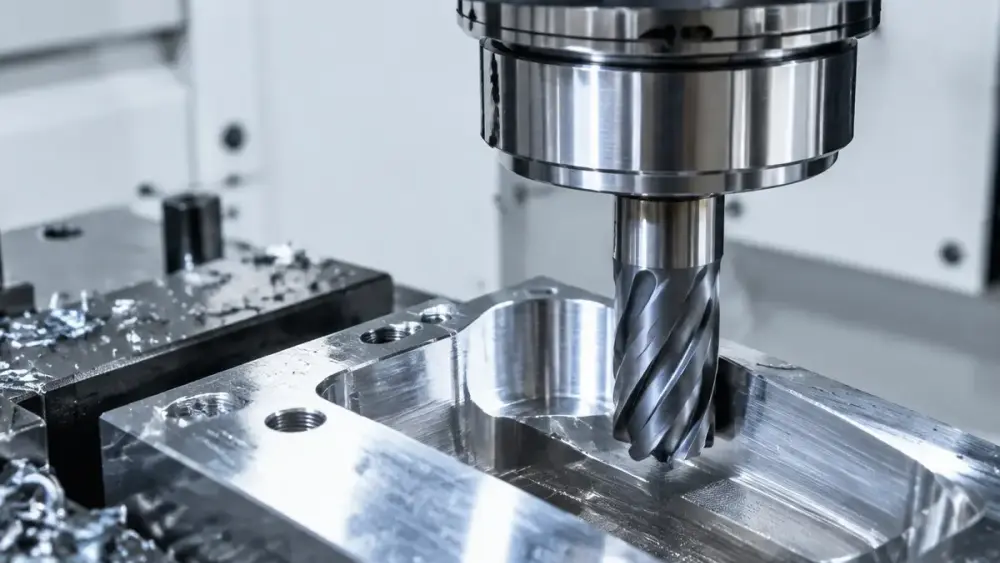
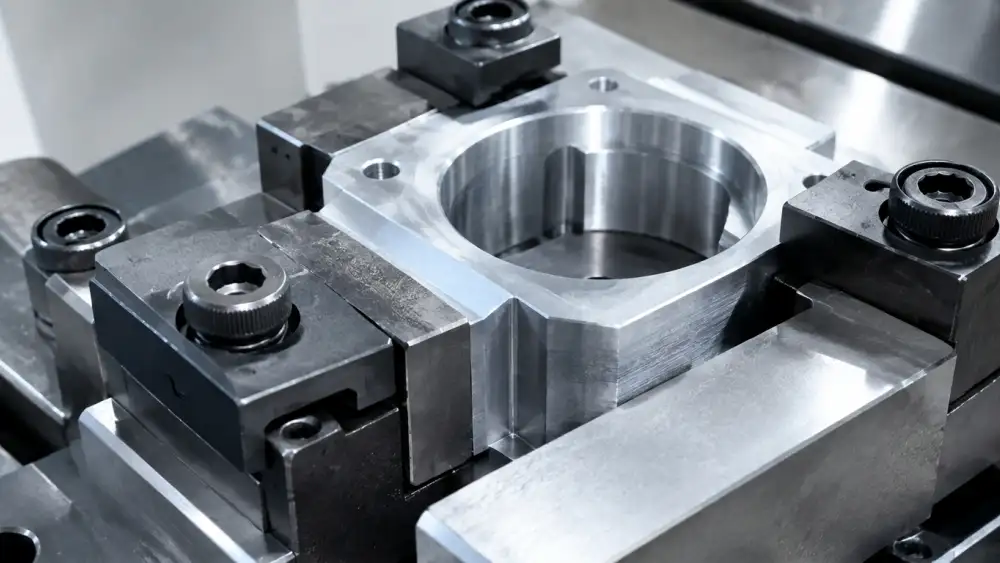
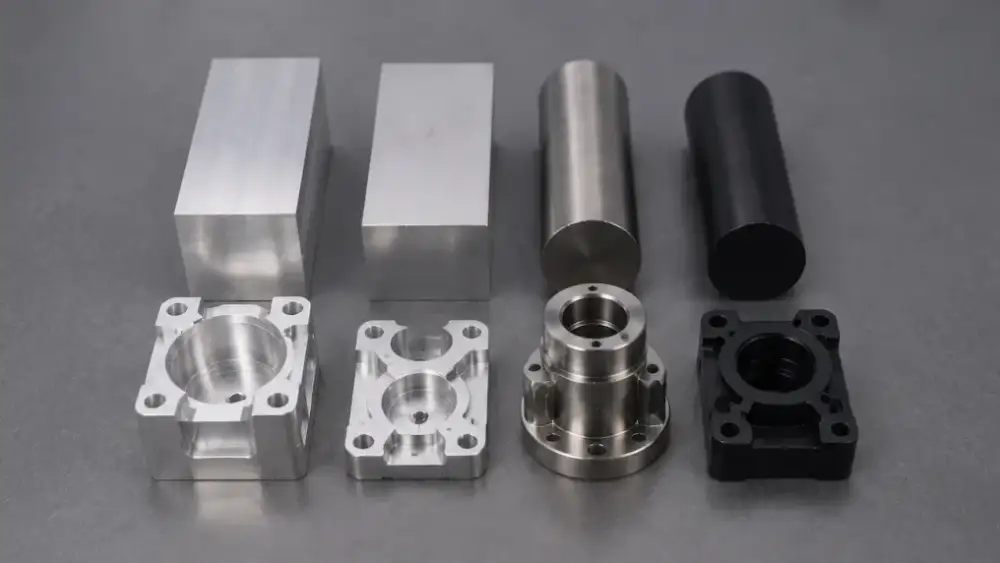
适合加工平面、型腔、孔系、轮廓以及多面结构,可用于铝合金、不锈钢、钢材、铜材和工程塑料等零件。
多种结构加工: 可处理平面、台阶、槽、孔、型腔和复杂轮廓等常见特征。
多面加工安排: 根据零件结构规划装夹方向和加工顺序,减少重复定位带来的误差。
关键尺寸控制: 对孔距、配合面、基准面和装配尺寸按图纸要求进行加工与检验。
承接安装座、连接件、轴类与复杂多面零件,提供铣削、车削和五轴加工,结合图纸确认关键尺寸、装夹与检验要求。
1件起订
金属与塑料零件
表处与配合检验

根据零件结构、关键特征、装夹路径和检测可达性选择工艺组合。
适合加工平面、型腔、孔系、轮廓以及多面结构,可用于铝合金、不锈钢、钢材、铜材和工程塑料等零件。
多种结构加工: 可处理平面、台阶、槽、孔、型腔和复杂轮廓等常见特征。
多面加工安排: 根据零件结构规划装夹方向和加工顺序,减少重复定位带来的误差。
关键尺寸控制: 对孔距、配合面、基准面和装配尺寸按图纸要求进行加工与检验。
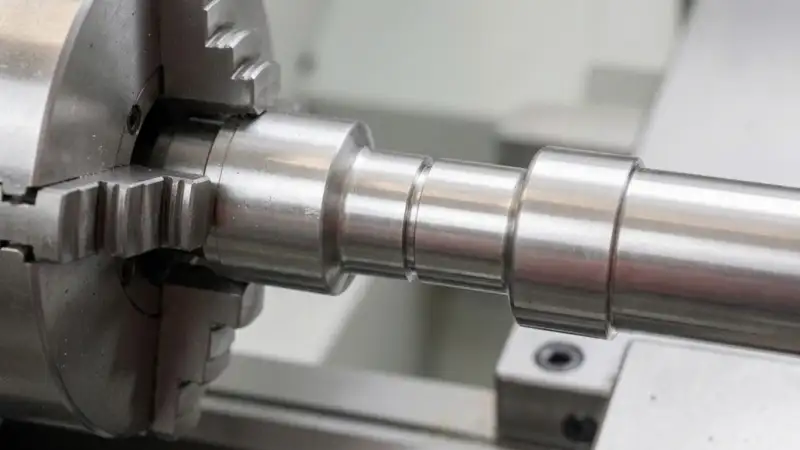
适合轴、套筒、销、法兰及其他回转体零件,可完成外圆、内孔、台阶、槽和螺纹等结构。
回转零件加工: 根据外径、内孔、长度和同轴要求安排加工顺序。
复合特征处理: 对带孔、槽或螺纹的零件,可根据结构衔接钻孔、攻牙或二次铣削。
配合尺寸控制: 重点检查轴径、孔径、端面和配合位置,方便零件后续装配。
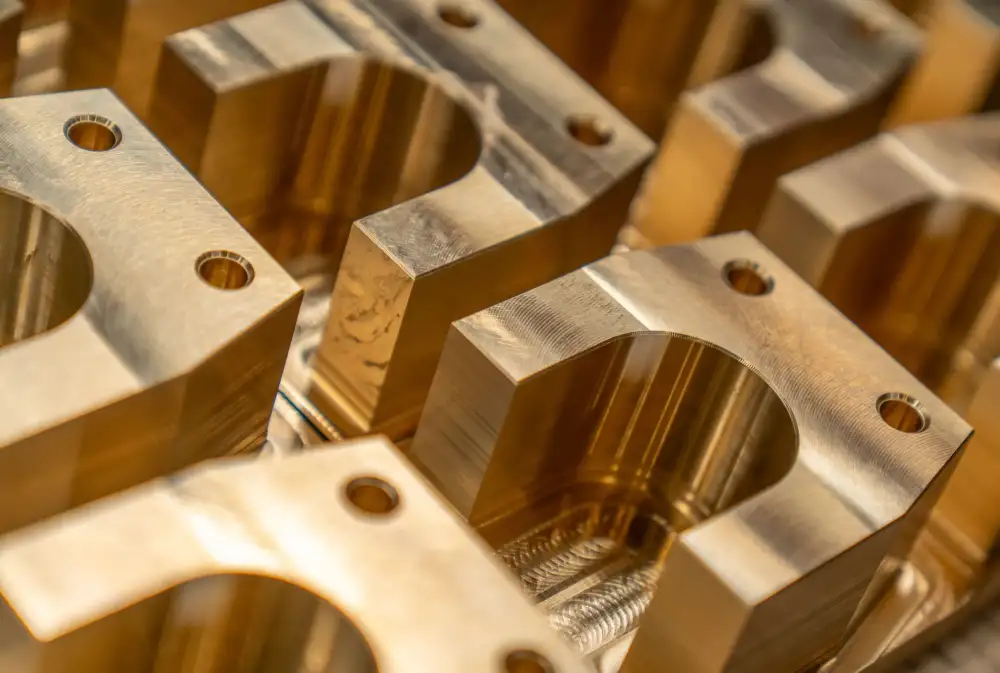
适合多角度、多曲面以及多个方向都有加工特征的复杂零件,减少频繁翻面和重复装夹。
复杂角度加工: 处理斜孔、倾斜面、曲面以及不同方向分布的结构特征。
减少装夹次数: 多个加工面可在较少的装夹次数下完成,减少重复定位。
基准连续控制: 对多个关联面的孔位、轮廓和位置关系进行统一考虑,适合结构复杂的精密零件。
评估薄壁、深腔、长悬伸、刀具可达性与变形。
薄壁变形控制: 根据零件刚性调整装夹方式、切削顺序和加工余量。
深腔特征处理: 提前检查刀具长度、直径和加工可达性,减少深腔加工中的干涉风险。
复杂结构规划: 对多个方向的孔位、配合面和关键尺寸安排合理加工方案,减少多次装夹产生的累计偏差。
把样件确认后的图纸版本和检验要求延续到生产。
单件打样验证: 可先通过样件确认结构、尺寸、材料和装配效果,生产与样品品质保持一致。
小批试产过渡: 样件确认后进入小批生产,继续沿用已确认的图纸和关键检验要求。
后续批量衔接: 数量增加后重新评估装夹、加工节拍和检验方式,减少放量过程中反复调整。
衔接阳极氧化、钝化、电镀和关键尺寸记录。
表面处理配套: 可根据零件要求安排阳极氧化、喷砂、喷粉、电镀、钝化等常用工艺。
关键尺寸复检: 对孔径、孔距、配合面、螺纹和其他关键尺寸按图纸要求进行检查。
处理后尺寸确认: 对有膜厚影响的配合位置,可在表面处理后再次确认尺寸和装配状态。
紫铜CNC加工为什么容易变形需分析材料内应力、装夹压力、切削热和加工顺序…
O型圈装进沟槽后,靠适当的压缩形成密封。槽深稍有偏差,装配后的接触压力就…
了解平底沉孔与锥形沉孔的区别、适用螺钉及尺寸要求,掌握沉孔加工、装配配合…
铝型材并不是挤压出来就能直接装配。连续槽、通道和加强筋适合随截面成形,而…
线切割闭合轮廓不仅要看尺寸和公差,还要提前确定电极丝从哪里进入、内角允许…
三维模型画完,并不代表加工资料已经完整。关键公差、螺纹、材料、表面处理或…
数控加工夹具用铝还是钢,不能只看材料价格。样件和小批量更看重加工速度和修…
同样是1毫米壁厚,有的零件很容易加工,有的却会出现让刀、振动和松夹回弹。…
CNC零件选材不能只看强度和材料价格。铝合金、不锈钢、碳钢和工程塑料在重…
6061、7075、5052、2024……图纸上的这些数字,看起来都是铝…
CNC加工中的倒角和圆角会影响刀具选择、刀路和加工时间。本文说明C与R的…
CNC三大质量体系各服务不同行业。生产选型还要核验工厂实际加工与交付能力…