
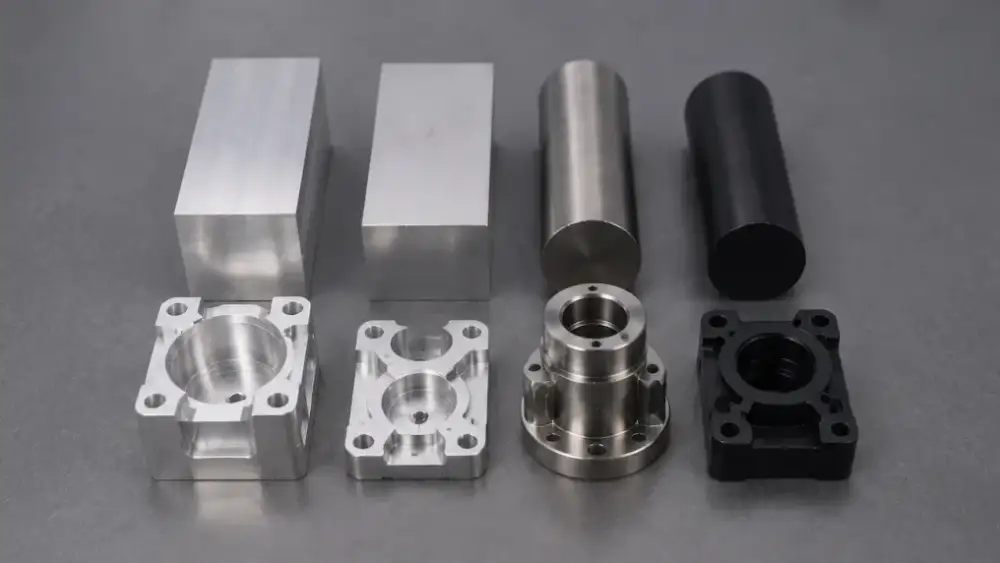
做 CNC 零件时,材料选错了,后面往往很难靠加工去补。同一个零件,用铝合金、不锈钢、碳钢或工程塑料,最后的加工时间、刀具损耗、表面处理和报价都会不同。材料强度越高,也不代表一定越适合。
更实用的选法是:先看零件需要什么,再从满足要求的材料里选加工更合适、成本更合理的那一种。
1. 先别看牌号,先看零件需要什么
材料选择可以先从几个实际问题开始。
- 零件要不要轻量化;
- 需要多高的强度;
- 是否长期接触水、盐雾或化学介质;
- 使用温度有多高;
- 是否需要绝缘或低摩擦;
- 后面还要不要阳极氧化、钝化或其他表面处理。
这些要求比“哪个材料最强”更重要。例如一个室内安装支架,如果载荷不高,用高强度材料并不会带来明显收益,反而可能增加原材料和加工成本。
2. 想要轻、加工快,可以先看铝合金
铝合金是 CNC 加工里最常见的一类材料。
它的优势比较直接:
- 重量轻;
- 切削速度快;
- 材料供应广;
- 表面处理选择多;
- 适合从样件到批量生产。
常见牌号包括 6061 和 7075。6061更适合通用结构件、夹具、支架和外壳;7075则更适合强度和重量同时受限的零件。
如果你已经确定候选材料就是这两种,再单独比较它们的强度、耐腐蚀和成本更有意义,而不是在这一步把所有铝合金性能重新看一遍。
3. 更看重耐腐蚀,可以考虑不锈钢
如果零件长期接触水、清洗液、食品环境或腐蚀性介质,不锈钢通常比普通碳钢更合适。
常见选择包括:
- 304;
- 316;
- 17-4PH。
304适合很多通用设备零件。
316通常更适合盐分、潮湿或化学环境要求更高的场景。
17-4PH则更偏向同时要求较高强度和耐腐蚀性的零件。
但不锈钢的成本不能只看材料单价。
它通常比普通铝合金需要更谨慎的切削参数,也更容易出现加工硬化,对刀具和加工时间的要求更高。所以一个材料价格看起来差不多的零件,换成不锈钢后,最终 CNC 报价仍可能明显上升。
4. 普通结构件和轴类,可以看碳钢或合金钢
碳钢和合金钢常见于:
- 轴;
- 齿轮;
- 支撑件;
- 夹具;
- 机械结构件。
这类材料的优势是强度和刚度通常高于铝合金,而且材料选择范围很大。但它们通常更重,也需要考虑防锈和表面处理。
如果零件后面还要:
- 发黑;
- 镀锌;
- 镀镍;
- 热处理;
这些工序最好在选材阶段一起考虑。否则材料本身合适,后处理却不匹配,后面仍然可能重新改图或换材料。
5. 要减重、绝缘或低摩擦,可以看工程塑料
工程塑料并不只是“做外壳”。像 POM、尼龙和 PEEK,在 CNC 加工里都有很明确的用途。
POM
适合低摩擦滑动件、衬套、齿轮和定位件。
它尺寸稳定性较好,加工也比较方便,因此在很多机械零件里很常见。
尼龙
韧性和耐冲击性能不错,适合一些机械接触和滑动场景。
但尼龙会吸湿,尺寸要求比较严格时,需要提前考虑环境影响。
PEEK
适合高温、耐化学和高性能工程场景。
但它的材料价格很高,所以没有明确功能要求时,不适合单纯为了“性能更好”去使用。
工程塑料的价值不在于“比金属便宜”,而在于它能解决:
- 绝缘;
- 减重;
- 摩擦;
- 化学环境;
- 温度;
这些金属材料不一定方便解决的问题。
6. 材料单价低,不代表零件就便宜
这是 CNC 选材里最容易忽略的一点。
最终零件成本通常包括:
- 原材料;
- 加工时间;
- 刀具消耗;
- 装夹;
- 检验;
- 表面处理;
- 报废风险。
所以便宜的材料,如果加工慢、刀具损耗高,最后不一定便宜。反过来,一些材料单价高,但切削稳定、加工时间短,实际单件成本差距可能没有想象中大。
英文原稿里已经强调,材料选择会同时影响加工时间、刀具、表面处理和最终报价,而不是只看原材料价格。
所以询价时更应该比较:同一零件、不同材料下的总制造成本。
7. 表面处理要和材料一起选
材料和表面处理不是两个完全独立的决定。
常见组合包括:
| 材料 | 常见表面处理 |
|---|---|
| 铝合金 | 阳极氧化、硬质阳极氧化 |
| 不锈钢 | 钝化、电解抛光 |
| 碳钢 | 发黑、镀锌、喷粉 |
| 黄铜 | 抛光、镀层 |
| 工程塑料 | 多数保持机加工状态 |
例如你如果已经确定外观必须做阳极氧化,那么材料最好从一开始就考虑阳极氧化后的颜色和表面一致性。
如果材料选完以后才发现表面处理不合适,后面再换材料,往往比前期多确认一步更麻烦。
8. 不要因为“更强”就直接选更贵的材料
CNC零件很容易出现过度选材。
比如:
- 载荷不高,却直接选7075;
- 普通室内零件指定316不锈钢;
- 一般滑动件直接上PEEK;
- 并不需要高耐磨,却指定高硬度工具钢。
这些材料本身没有问题。
问题在于:
零件有没有真正用到这些性能。
如果6061已经满足载荷要求,换7075不会自动让产品更好。
如果304已经满足环境要求,换316也不一定有意义。
材料选择应该满足功能,而不是追求参数最高。
9. CNC打样和批量生产,选材思路也不完全一样
样件阶段通常更看重:
- 材料是否容易采购;
- 能不能快速加工;
- 是否方便修改;
- 能不能验证装配和功能。
到了批量生产,除了性能,还要继续看:
- 稳定供应;
- 材料批次一致性;
- 加工节拍;
- 刀具寿命;
- 后处理成本。
有些材料做一两个样件完全没问题,但放到几百件以后,加工时间和刀具成本就会被放大。
所以材料选择最好从一开始就考虑:这个零件以后是只做5件,还是可能做500件。
10. 询价前可以这样筛一遍材料
| 零件需求 | 优先考虑 |
|---|---|
| 轻量、通用结构 | 铝合金 |
| 高强度轻量化 | 7075等高强铝 |
| 耐腐蚀 | 不锈钢 |
| 普通高刚度结构 | 碳钢 / 合金钢 |
| 低摩擦 | POM |
| 绝缘、减重 | 工程塑料 |
| 高温、耐化学 | PEEK等高性能塑料 |
确定大类以后,再往具体牌号走。
比如:
铝合金 → 6061还是7075
不锈钢 → 304还是316
工程塑料 → POM还是尼龙、PEEK
这样比一开始就在几十种材料里比较更有效率。
11. 别只问“哪个最好加工”
真正应该问的是:
- 这个材料满足零件功能吗?
- 加工过程中容易控制尺寸吗?
- 表面处理能不能满足要求?
- 材料供应稳定吗?
- 批量放大以后成本还能接受吗?
CNC选材不是找一块“最好加工”的材料。
更合理的顺序是:
先确定使用要求,再筛材料,最后比较加工难度和成本。
这样既能避免材料性能不够,也能减少为了追求更高参数而增加的不必要制造成本。