
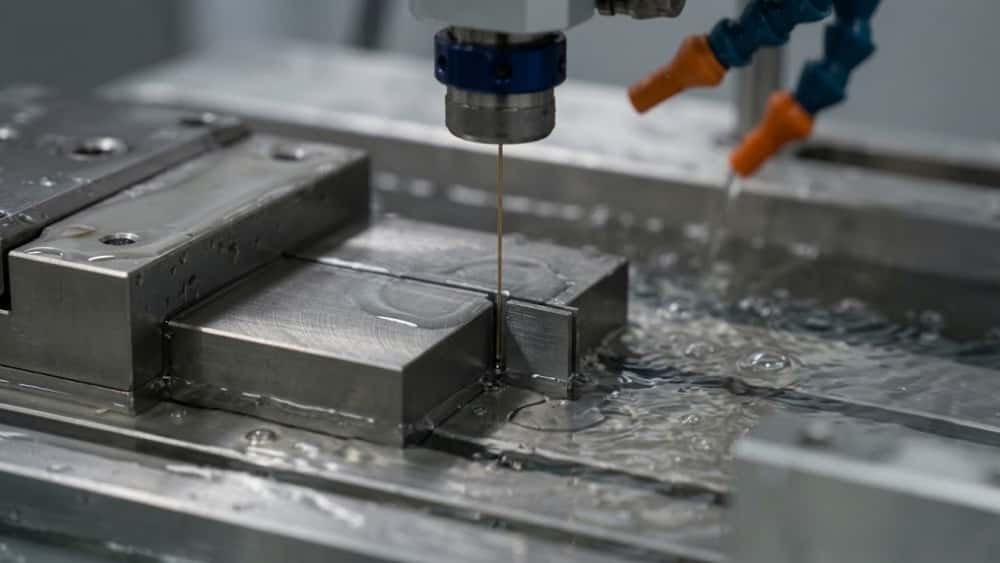
线切割并不是刀具从上面直接扎进材料。电极丝需要先穿过工件,再沿着设定轮廓连续切割。
所以设计一个线切割内轮廓时,除了尺寸和公差,还要提前看三个问题:
- 电极丝从哪里进入;
- 内角能做到多小;
- 轮廓切断以后,中间废料怎么取出。
这些问题不处理好,图形本身没有错,加工时仍然可能需要改孔位或调整切割路线。
1. 先确认是不是贯穿结构
线切割最适合加工贯穿工件厚度的轮廓。
例如:
- 方孔;
- 异形孔;
- 窄槽;
- 模具镶件轮廓;
- 淬硬钢件上的精密通孔。
电极丝需要从工件上方一直穿到底部,并保持连续运动。
如果设计的是一个有底的盲腔,电极丝无法在材料内部停止并加工出腔底。这类结构通常需要考虑成形电火花或数控铣削。
所以发图前先分清:
这是贯穿轮廓,还是有底型腔?
这个判断比后面讨论精度更早。
2. 为什么闭合轮廓通常需要穿丝孔?
外轮廓可以从毛坯边缘开始切。
但方孔、异形孔这类闭合轮廓,周围材料都是完整的,电极丝没有入口。
这时就需要在准备切掉的区域里留一个贯穿孔,让电极丝先穿进去,再从孔位移动到正式轮廓。
这个孔就是穿丝孔。
如果零件在热处理前仍然容易钻削,可以提前钻孔;已经淬硬的导电材料,也可以通过小孔放电加工制作穿丝孔。
如果零件本身已经有合适的贯穿孔,也不一定非要另外增加一个孔。
关键是:电极丝能不能从这里可靠进入,并顺利走到正式切割轮廓。
3. 穿丝孔不是放在废料区就可以
很多图纸会把穿丝孔随手放在内部废料区域,认为反正最后都要切掉。
实际上位置仍然很重要。
设计时至少要检查:
- 到正式轮廓的切入路线是否过长;
- 是否离关键边缘太近;
- 切入位置是否落在精密配合面;
- 是否靠近重要内角;
- 废料切断以后是否方便支撑和取出。
国内线切割工艺资料也通常建议切入路线尽量简短,并避开尺寸和表面要求较高的位置。
如果条件允许,切入位置放在非关键的直线段通常更容易处理。
比起把接合位置放在精密内角或配合边附近,后续修整和检验也更方便。
4. 穿丝孔越靠中心越好吗?
不一定。规则不是“所有穿丝孔都打在正中心”。
如果内部废料面积很大,把孔放在较宽松的位置通常没有问题。
但遇到:
- 狭长槽;
- 多个相邻轮廓;
- 薄壁区域;
- 局部材料很窄;
- 关键角靠得很近;
就要结合整条切割路线决定。
有时候把孔稍微偏离中心,反而能减少切入距离,也能避免最后的接合位置落在关键表面。
所以更合理的判断是:
先确定哪块材料要保留,再决定电极丝从哪里进入最合适。
5. 线切割内角为什么不能做成绝对尖角?
这是设计图里很常见的问题。
模型上可以画出完全尖锐的九十度内角,但实际线切割使用的是有直径的圆形电极丝。
电极丝和工件之间还需要保持放电间隙。
因此加工内角时,电极丝中心无法进入一个数学意义上的尖点,最终一定会留下有限的圆角半径。
所以图纸上如果一个内角真的影响装配,不要简单画成尖角。
更有用的是明确:
这里最大允许多大的内角半径。
加工方才能根据电极丝直径、工件厚度和加工条件判断是否可以实现。
6. 内角越小越好吗?
通常不是。
更细的电极丝确实可以加工更小的内角半径,但代价也会增加。
可能带来的变化包括:
- 切割速度下降;
- 穿丝稳定性降低;
- 断丝风险增加;
- 加工时间增加;
- 对冲液和设备状态更敏感。
国内慢走丝加工资料同样会通过更换细丝来处理特别小的内角,但不会把所有轮廓都用细丝重新加工,因为这样会明显增加加工时间。
所以设计时先问:
这个小圆角真的影响功能吗?
如果只是隐藏位置的避空角,让圆角稍微大一点,通常比追求设备能够做到的最小极限更合理。
7. 哪些内角值得特别控制?
可以按功能区分。
配合内角
如果另一个零件需要插入这个位置,要检查圆角是否会产生干涉。
模具工作边
如果这个角直接参与冲切、定位或其他功能,就要明确允许半径和检验要求。
普通避空角
如果只是为了让两块材料互不干涉,通常没必要要求极小圆角。
设计图里把这些位置全部写成相同的最小圆角,只会增加不必要的加工时间。
真正重要的内角单独控制即可。
8. 切完闭合轮廓,中间那块材料怎么办?
闭合轮廓切完以后,中间会形成一整块废料。
在最后一段轮廓完全切断之前,这块材料仍然和工件连在一起。
一旦完全释放,它可能:
- 下沉;
- 倾斜;
- 夹住电极丝;
- 碰到已加工表面;
- 影响后续精修。
厚料、大面积废料以及周围剩余壁厚较小的结构,更需要提前考虑这个问题。
实际加工时,可以根据结构选择:
- 先留一小段不切断;
- 切到最后阶段暂停;
- 对废料增加机械支撑;
- 确认支撑后再完成最后切断。
具体怎么留,由加工方根据设备和零件结构决定。
设计端更重要的是提前说明:
中间材料是废料,还是最终也要作为一个成品保留。
这两种情况的处理方式完全不同。
9. 粗切完成以后为什么还要精修?
第一次切割主要负责形成轮廓和去除材料。
如果零件对尺寸、轮廓或表面质量要求较高,还可能进行后续精修。
精修会用调整后的加工条件再次沿轮廓切割,以改善:
- 尺寸精度;
- 轮廓形状;
- 表面质量。
所以图纸不要默认整条轮廓都需要最高等级的表面和尺寸要求。
如果真正重要的只是某个定位边、配合面或工作刃口,把关键区域标出来更合理。
这样加工方才能把精修时间放在真正有功能要求的位置。
10. 图纸上最好说明哪些信息?
准备线切割零件时,至少检查下面这些内容:
| 检查项目 | 需要说明 |
|---|---|
| 材料 | 牌号及热处理状态 |
| 工件厚度 | 实际切割高度 |
| 轮廓 | 是否完全贯穿 |
| 保留区域 | 哪一侧是成品 |
| 穿丝孔 | 已有孔的位置和大小 |
| 内角 | 关键位置允许的最大圆角 |
| 基准 | 轮廓位置从哪里测量 |
| 公差 | 哪些尺寸真正影响功能 |
| 表面 | 哪些切割面需要重点控制 |
| 废料 | 中间材料是废料还是成品 |
如果穿丝孔已经提前加工,也要把实际位置和大小告诉加工方。
不要等工件已经淬硬以后,才发现这个孔刚好挡住关键轮廓或离成品边太近。
11. 发图前再检查一次
可以最后问自己几个问题:
- 这个轮廓是否完全贯穿;
- 每个闭合轮廓有没有合理的穿丝位置;
- 切入点是否避开关键边和重要内角;
- 内角是否真的需要做到很小;
- 中间废料释放以后会不会移动;
- 哪一侧材料才是最终需要保留的零件;
- 关键公差和表面要求有没有单独标明。
线切割可以加工普通铣刀很难完成的小内角、淬硬材料和复杂贯穿轮廓。
但设计时不能只看到“线切割精度高”。
真正应该先解决的是:
电极丝从哪里进去、沿什么路线切、内角允许多大,以及最后一段切断时中间材料怎么处理。
这些条件先确定下来,再讨论精度和表面要求,加工方案会清楚得多。