
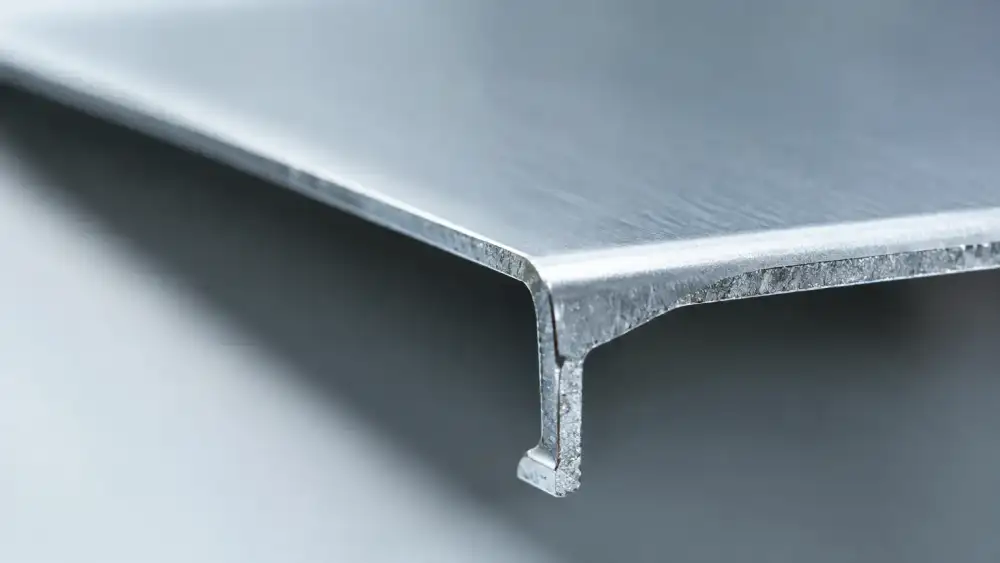
图纸上的壁厚只有1毫米,能不能做?
单看这一个数字,很难判断。
一面1毫米厚、5毫米高、两边都有支撑的壁,和一面同样1毫米厚、40毫米高、顶部完全悬空的壁,加工难度完全不是一回事。真正决定薄壁件加工的,是壁厚、自由高度、支撑、材料、装夹和公差一起作用的结果。
所以薄壁件设计时,比“最薄能做到多少”更先要问的是:
这面墙在加工和松夹以后,还能不能保持原来的位置。
1. 为什么薄壁零件特别容易变形?
材料越来越薄以后,局部刚度会很快下降。刀具切削时会推着壁面移动,夹具也可能把零件暂时压变形。加工完成以后松开夹具,原本被限制住的变形又会释放出来。
常见问题包括:
- 壁面被刀具推开,尺寸做大或做小;
- 加工时产生振动,表面留下波纹;
- 上下尺寸不一致,形成轻微锥度;
- 夹具上测量合格,松夹后尺寸发生变化;
- 大量材料去除以后,残余应力释放导致翘曲。
所以有些薄壁件并不是“刀具切不到尺寸”,而是加工过程中尺寸一直在动。
2. 同样1毫米壁厚,为什么有的好做、有的很难?
先看自由高度。
所谓自由高度,可以简单理解成:
从有支撑的位置,到薄壁最上端没有支撑部分的高度。
例如一面1毫米厚的壁:
- 高5毫米,而且左右都有连接;
- 高30毫米,只有底部固定;
后者明显更容易在切削力作用下让开。
现在不少薄壁加工指南也开始强调,壁厚不能单独判断,要同时看自由高度和支撑条件。
因此设计时至少要一起看:
壁厚 + 壁高 + 壁长 + 周围有没有支撑
而不是只把“1毫米”圈出来问加工厂能不能做。
3. 有没有统一的最小壁厚?
没有一个适用于所有材料和结构的统一数字。
行业资料里经常能看到:
金属建议不要低于某个厚度
塑料建议做到更厚
这些数字可以用于早期筛查,但不能直接当成生产承诺。
因为实际可加工性还受到:
- 材料;
- 薄壁高度;
- 刀具能否靠近;
- 型腔深度;
- 装夹方式;
- 尺寸公差;
- 表面要求;
影响。
例如一面支撑充分的铝合金短壁,可能可以做到比较薄;但同样厚度如果位于深腔里,还要求很紧的平面度,加工风险会完全不同。
所以网络上的“最小壁厚”更适合用来判断:
这个结构是不是应该提前做一次工艺评审。
而不是判断:
这个数字以下一定做不了。
4. 哪几种薄壁结构风险最高?
有几种结构看到以后就值得多检查一次。
高而窄的自由壁
壁厚不大,自由高度却很高,最容易出现让刀和振动。
大面积单边支撑
例如薄壁外壳或开放式型腔,一侧没有足够结构连接,加工到最后阶段时刚度会越来越差。
深腔里面的薄壁
这类结构的问题不只是壁薄。
为了进入深处,刀具通常需要伸得更长,刀具本身也更容易发生挠曲。工件和刀具同时变“软”,加工难度会进一步增加。
大量材料一次被掏掉
如果一开始就把薄壁两侧材料全部去掉,原本提供支撑的材料很快消失。
后面的精加工只能对着一面已经很软的壁继续切。
这种结构往往更考验加工顺序。
5. 夹具为什么会把薄壁件压变形?
薄壁件不能简单理解成:
夹得越紧越稳定。
如果夹紧力直接作用在薄弱区域,零件可能在加工前就已经被压弯。
最麻烦的是,加工人员在夹具上测量时,尺寸可能还是正确的。
等零件取下来以后:
回弹了。
所以薄壁零件的装夹更重要的是让受力均匀,并利用刚性更好的位置定位,而不是单纯增加夹紧力。
根据结构不同,还可能采用:
- 大面积软爪支撑;
- 增加辅助支撑;
- 利用内部工艺块;
- 保留临时连接区域;
- 对大面积薄板采用更均匀的支撑方式。
真正目标只有一个:
加工过程中不要先把零件夹变形。
6. 加工顺序为什么比“慢一点切”更重要?
薄壁件出了问题,很容易想到:
那就少吃一点刀、速度慢一点。
这有帮助,但不一定解决根本问题。
如果加工顺序不合理,壁面过早失去支撑,再轻的切削也可能产生变形。
更常见的做法是:
- 先保留较多材料;
- 粗加工时让两侧余量相对均衡;
- 不要过早把薄壁完全释放出来;
- 最后阶段再逐步加工到尺寸;
- 精加工时减少对薄壁的侧向推力。
有些零件甚至会故意保留一段临时支撑,等关键表面完成后再去掉。
所以薄壁件真正需要控制的是:
它在什么时候变薄。
而不只是最后剩多少毫米。
7. 公差越紧,薄壁越难做
一面薄壁如果只是设备内部的隔板,允许有轻微位置变化,制造难度可能并不高。
但如果这面壁同时要求:
- 很紧的厚度公差;
- 很严格的平面度;
- 精确的位置;
- 外观不能有振纹;
加工难度就会迅速上升。
因此图纸上最好先区分:
哪些尺寸真正影响装配,哪些只是普通外形。
如果关键的是一个配合面,就控制这个配合面。
不要因为一处功能要求,把整面薄壁都套上很严的尺寸和形状要求。
这也是为什么薄壁件报价有时差别很大:加工厂考虑的不只是能不能把材料切掉,还要判断零件松开夹具以后是否仍然满足图纸。
8. 设计阶段还能怎么降低风险?
如果薄壁结构已经明显处于高风险状态,不一定非要整体加厚。
可以先看有没有这些调整空间:
降低自由高度
增加一个台阶、连接区域或局部支撑,有时比整面加厚更有效。
增加加强筋
如果装配空间允许,加强筋可以提高局部刚度,又不用让整个零件都变厚。
保留底部或侧面支撑
如果结构没有必要完全贯穿,可以考虑保留一部分材料,让薄壁不要完全悬空。
给刀具留出空间
深腔内的薄壁如果还能扩大附近圆角或改善刀具进入空间,就有机会使用更短、更刚的刀具。
临时保留工艺支撑
对于确实无法修改功能结构的零件,可以和加工方讨论是否允许增加后续去除的临时支撑。
这些调整的目标都一样:
让薄壁在最容易变形的加工阶段,多一点支撑。
9. 零件在夹具上合格还远远不够
这是薄壁件很值得强调的一点。
最后检验最好明确:
是在夹紧状态下测,还是在自由状态下测?
如果图纸要求的是零件最终装配状态,那么只在夹具上测量意义有限。
特别是:
- 薄壁高度;
- 关键孔位;
- 平面度;
- 配合面;
- 外观边缘;
最好关注松夹后的实际状态。
对于接近加工极限的零件,首件还可以重点记录:
夹紧状态和自由状态之间到底差多少。
这样后续批量才有明确的判断依据。
10. 发图前要检查哪些内容
| 检查项目 | 先问什么 |
|---|---|
| 壁厚 | 薄是功能要求还是单纯减重 |
| 自由高度 | 这面壁有多高、哪里有支撑 |
| 壁长 | 是否存在大面积自由区域 |
| 深度 | 刀具是否需要很长的伸出 |
| 装夹 | 有没有稳定的受力位置 |
| 加工顺序 | 薄壁会不会过早失去支撑 |
| 公差 | 哪些尺寸真正影响装配 |
| 检验 | 松夹以后是否仍需满足要求 |
薄壁零件当然可以加工。
真正需要判断的不是:
“0.8毫米能不能做?”
而是:
“这面0.8毫米的壁有多高、怎么支撑、刀具怎么进去、松夹后还要保持什么尺寸?”
把这些条件一起说清楚,才能判断这个结构只是“比较薄”,还是已经会成为整件零件最主要的加工风险。