激光切割
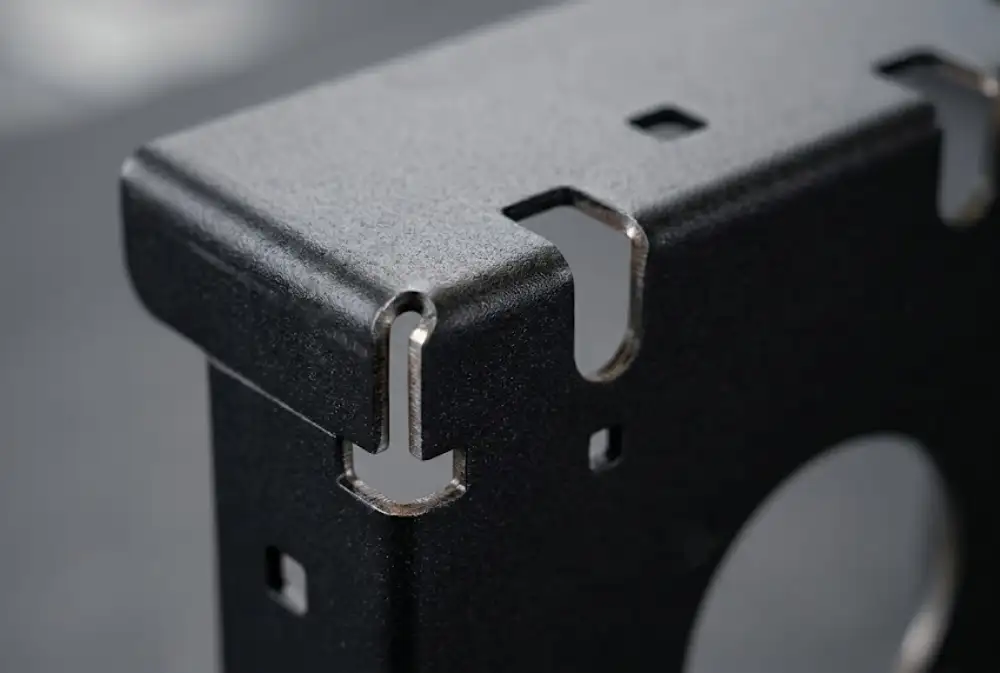
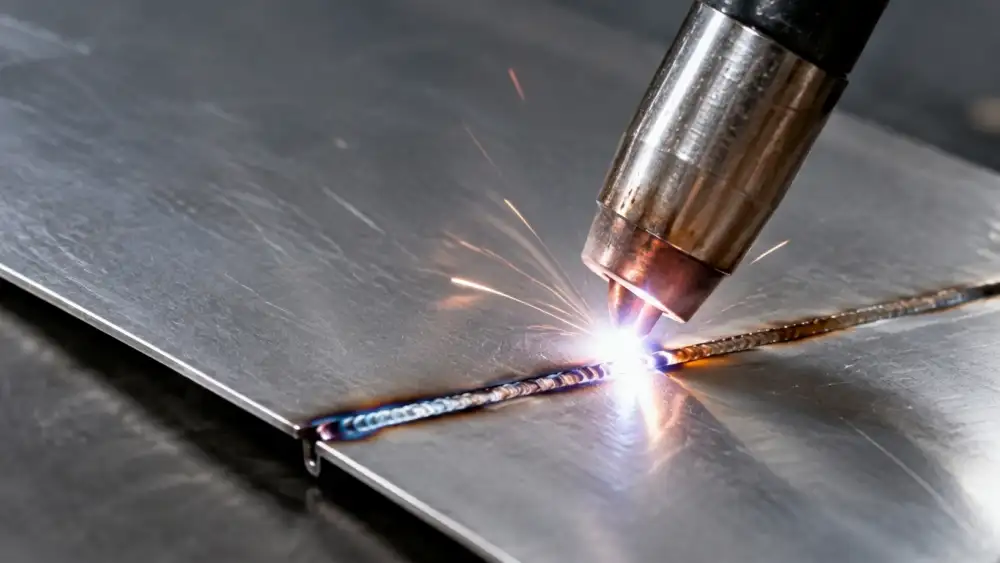
板材下料、孔位与轮廓加工,结合后续折弯评估展开方式。
板材下料切割: 加工外形、孔位、槽口及内部开孔等常见特征。
展开尺寸确认: 结合板厚和折弯结构确认展开方式,减少成形后的尺寸偏差。
后续工序衔接: 提前考虑折弯线、孔位和装配位置,方便后续成形与组装。
承接机箱、外壳、支架与焊接结构件,覆盖激光切割、折弯、压铆和焊接,并衔接表面处理、检验与装配。
1件起订
样件至批量
成形与装配配套

可按单一工序询价,也可把多道工序、表面处理和装配纳入同一项目评审。
板材下料、孔位与轮廓加工,结合后续折弯评估展开方式。
板材下料切割: 加工外形、孔位、槽口及内部开孔等常见特征。
展开尺寸确认: 结合板厚和折弯结构确认展开方式,减少成形后的尺寸偏差。
后续工序衔接: 提前考虑折弯线、孔位和装配位置,方便后续成形与组装。
从折弯顺序、刀具可达性、回弹和装配基准控制成形尺寸。
折弯顺序规划: 多折弯零件提前安排加工顺序,减少不同折弯边之间的干涉。
成形尺寸控制: 根据材料、板厚和结构考虑展开尺寸与折弯回弹。
装配位置确认: 重点检查折弯后的孔位、边距、安装面和整体尺寸。
适用于孔位、局部成形与批量零件,在订单阶段评估工装。
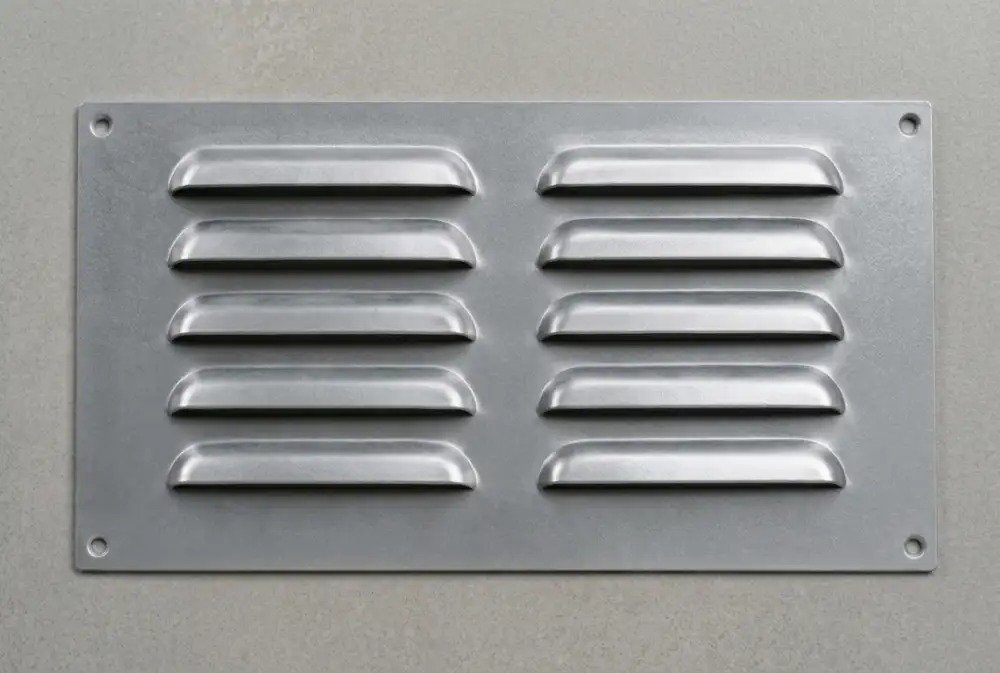
局部成型加工:针对沉孔、凸包、百叶窗等局部成型特征,用冲压实现高效率加工。
分阶段选工艺:小批量优先用数控冲,大批量可评估定制工装,降低单件加工成本。
按需匹配工装:区分样机试制、试产、量产不同阶段,灵活匹配对应的加工方式,不盲目开模。
在结构强度、焊接顺序、热变形和外观处理之间建立要求。
焊接位置确认: 明确连接位置、焊缝要求及需要保留的安装面。
焊接变形控制: 合理安排定位和焊接顺序,减少受热后的翘曲和变形。
焊后表面处理: 根据要求进行焊缝清理、打磨,并衔接后续表面处理。
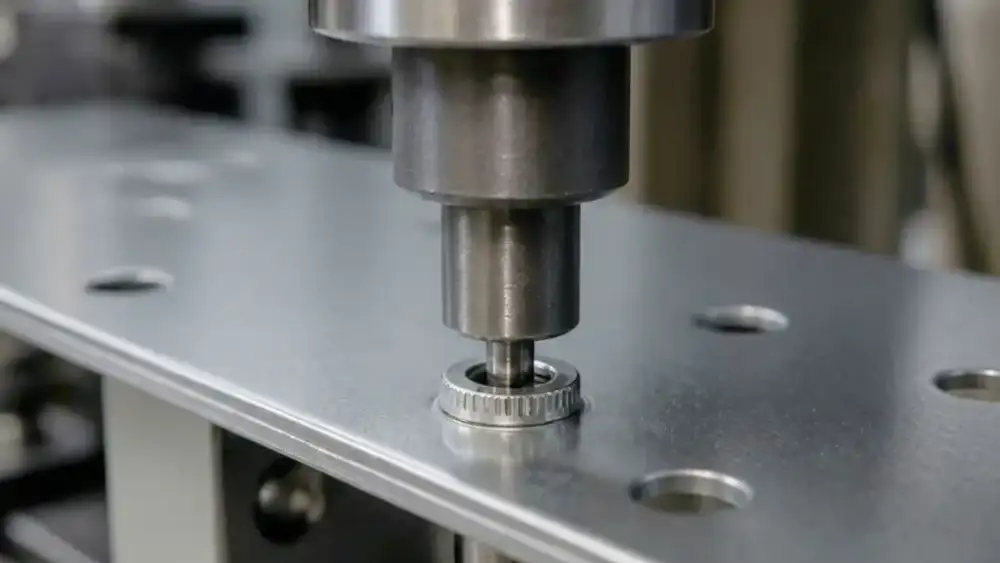
根据紧固件方向、压铆位置、装配可达性和组件验收。
压铆规格确认: 核对紧固件型号、方向、数量和安装要求。
压铆位置检查: 检查紧固件与折弯边、孔位和周边结构之间的空间。
组件配合核对: 组装后检查孔位对应、紧固状态和零件之间的配合。
衔接喷粉、阳极氧化、电镀、拉丝与包装保护。
表面处理配套: 钣金件加工一站式对接表面处理,可衔接喷粉、阳极氧化、电镀、拉丝等常用工艺。
成品质量检查: 完工后复核外观、关键装配尺寸,排查划伤、掉膜等表面缺陷。
包装出货保护: 根据零件结构和表面状态进行包装,减少划伤和磕碰,完整按项目要求打包出货。
钣金榫槽间隙设计、装配定位及加工注意事项,结合实例分析常见问题与优化方法…
了解百叶孔的尺寸标注、冲压成形高度、排列间距、折弯干涉和通风开口面积,掌…
压铆螺母看起来只是钣金件上的一个小五金,但底孔、板厚或安装位置选错,都可…
单个钣金件测量都合格,装起来却出现孔位错开、间隙不一致,这往往不是某一个…
钣金件焊接前还是平的,焊完却开始翘、弯,甚至两块板之间的角度都变了。这类…
6061、7075、5052、2024……图纸上的这些数字,看起来都是铝…
大面积薄板最难处理的,不一定是尺寸超差,而是板面做完以后开始鼓包、起波浪…
零件的孔到折弯线的距离太近,折弯后孔会变椭圆。不同孔型的安全距离计算公式…
兴以精密为国内一家通信设备集成商配套的5G基站RRU射频机箱与散热底座。…
工业机械臂结构件加工,碳钢底座焊接与铝合金关节CNC成型,控制公差配合,…
铝合金阳极氧化与染色,膜厚均匀颜色一致,提升外壳耐磨绝缘性与外观质感。
采用不锈钢零件酸洗钝化处理,有效去除表面游离铁与杂质,提升防锈耐腐蚀能力…