
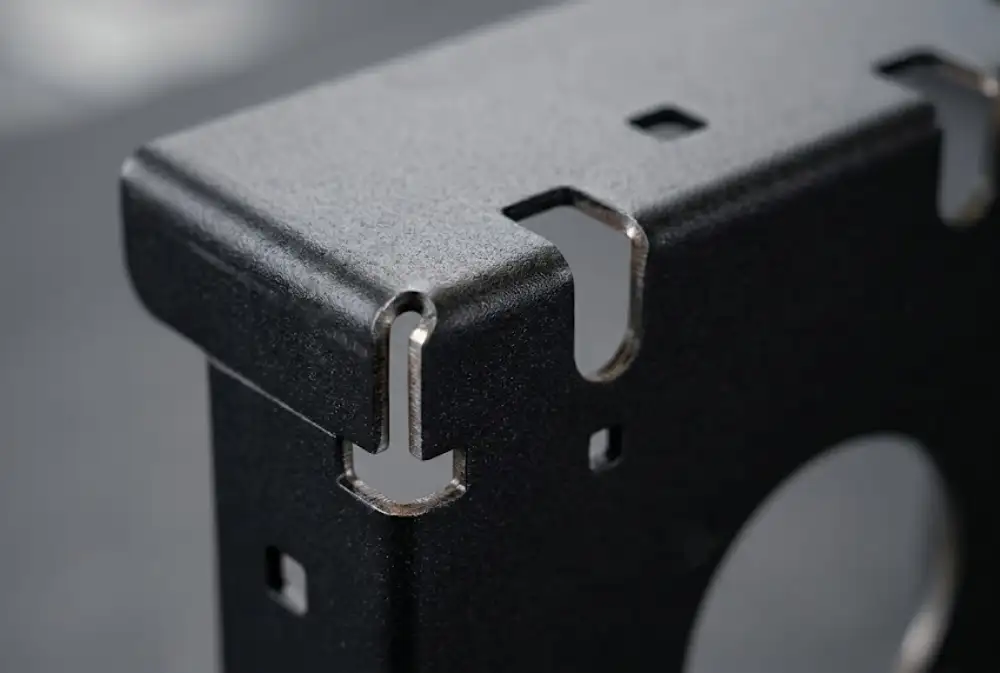
钣金榫槽(插片插槽)多用于控制柜框架、设备外壳、加强筋、焊接支架,依靠插接实现焊前预定位,减少人工对位,方便点焊固定,也能防错装。但插片能插进槽口,不等于整组零件好装配。
很多制造现场出现卡滞、强行敲打、涂层崩裂、焊后对角线超差,根源都在间隙设计只套用板材名义厚度,没有结合车间实际加工、板材公差、折弯、喷粉、多榫位置累积误差综合考量。
一、榫槽两个配合方向,分开控制间隙
榫槽有两组独立配合尺寸,不能混在一起算:
- 板厚方向(槽宽 ↔ 板材厚度):决定能不能顺利插进去,是最容易卡死的位置;
- 长度方向(槽长 ↔ 插片宽度):控制定位精度,同时给多榫装配预留浮动余量。
常规激光切割钣金滑入式榫槽,单侧 0.1–0.2mm 间隙仅作初步参考,没有通用固定值。板材上差偏大、切割不稳定、折弯变形、先喷粉后装配,都要加大余量;主定位榫则不能盲目放大间隙,否则定位精度不足。
间隙计算核心公式: 最小总间隙 = 最小槽宽 − 最大板厚 举 2.0mm DC01 冷轧板实例: 来料实测板厚上限 2.07mm,槽宽下偏差 - 0.05mm,要求最紧状态仍保留 0.08mm 总间隙 名义槽宽 = 2.07+0.05+0.08=2.20mm 此时最小槽宽 2.15mm,即便板材到上限厚度,依然保有装配间隙。
注:该 0.08mm 是理论尺寸,毛刺、局部变形、位置误差需要额外在工艺上规避。
二、现场高频卡滞的几类真实原因
1. 板材实际厚度不等于图纸名义厚度
冷轧板存在厚度公差,标称 2.0mm 板材,来料经常到 2.06~2.08mm。如果槽口按名义板厚 + 固定值一刀切,板材偏厚批次直接卡死。 实操做法:板材入厂抽检,每卷取 3 点千分尺实测;槽宽随实测板厚调整,优先改槽口,不改动榫头尺寸。图纸、切割程序、检验标准同步更新,避免批次配合不一致。
2. 喷粉会吃掉间隙
粉末涂层单面厚度 60–100μm,插片、槽口两侧都会覆粉,双向叠加后间隙损耗非常明显。裸件装配顺畅,喷完直接卡紧,工人只能打磨槽口、敲击装配,极易造成涂层崩落。
两种工艺方案:
1.优先方案:先插接焊接,再整体喷粉,裸件控制配合。
2.可行方案:必须先喷粉再装配:配合面预留涂层余量,定位关键面做遮蔽,喷粉后试装验证。
3. 多榫同边,位置误差累积卡死
单根长边布置多个榫槽,单个榫槽尺寸全部合格,但各个榫的位置误差会叠加。全部做成紧配合,多个位置需要同时对齐,装配难度陡增。 优化思路:一条边上只设置一对主定位榫(紧配合),负责控制基准精度;其余辅助榫,槽长比榫头加长 0.3–0.5mm,提供浮动补偿,消化位置累积误差。
4. 折弯变形破坏槽口
槽口靠近折弯线,折弯成型后槽口会产生 0.2–0.3mm 变形,开口偏移、角度跑偏。 对策:关键槽位尽量避开折弯区域;无法避让时,首件折弯后再检查槽口,必要时局部让位。
5. 缺少引导倒角
榫头尖端加 0.5mm 圆角,激光切割几乎不增加成本,大幅降低插入阻力,减少强行对位。倒角不能过大,保留足够直边保证定位。 另外槽口内角挂渣、切割锥度、毛刺,同样会造成干涉,下料后要清理。
三、控制柜框架实战优化案例
产品:800×600×300mm 焊接控制柜框架,2.0mm DC01 冷轧板,光纤激光切割,共 14 处榫槽,焊后喷 RAL7035 粉末,批次 20 件。 原方案:槽宽 2.10mm,单侧仅 0.05mm 间隙。来料板厚 2.04–2.07mm,槽宽下限 2.06mm,极限状态出现干涉。 原始状态: 仅 6 件可徒手装配;定位点焊平均耗时 18min;框架对角线最大偏差 2.5mm;槽口打磨返工频繁。
优化方案:
- 槽宽调整至名义 2.20mm,保障极限工况下预留 0.08mm 总间隙;榫头宽度名义尺寸减 0.05mm;
- 单边只保留一组主定位榫,其余辅助榫槽加长 0.6mm,预留浮动量;
- 所有榫头端部增加 0.5mm 导入圆角;
- 工艺顺序固定:先装配点焊,再喷粉。
优化后同批次 20 件: 19 件可徒手装配;点焊平均 7 分钟;对角线偏差≤1.0mm;无槽口返工。 本次优化只修改激光切割程序,不增加材料成本。
核心结论:问题不在榫槽结构本身,而是槽宽设计依据名义板厚,没有按来料最大板厚做极限校核。
四、榫槽配套焊接注意事项
榫槽只解决预定位,不能替代夹紧、支承:
- 插片肩部必须贴合支承面,毛刺、变形会造成假到位,焊后尺寸跑偏;
- 榫槽只能限制部分位移,垂直度、夹角精度仍需要夹具辅助夹紧;
- 榫头长度兼顾插入深度、定位和焊枪操作空间,避免焊枪下不去;
- 点焊、连续焊接都会带来热收缩,高精度框架要在松夹后复测尺寸;
- 榫槽只负责定位,承载、密封、强度由焊缝形式单独设计。
五、图纸标注要点
图纸需要区分主定位榫、辅助浮动榫,标注清楚加工阶段控制要求:
- 材料:牌号、名义板厚、板厚公差要求;
- 榫槽尺寸:槽宽、槽长、榫头宽度、公差;
- 定位策略:标注主定位位置,注明辅助榫允许浮动量;
- 成形:折弯附近槽位,注明折弯后检验要求;
- 表面处理:装配和喷涂先后顺序、遮蔽区域;
- 检验基准:焊后关键尺寸验收基准。
总结:批量投产前,优先做切割样件试配,再做折弯首件装配验证,不要只看激光下料尺寸。
结语
钣金榫槽结构简单,但装配顺畅与否,往往卡在容易忽略的细节上。槽宽按板材极限厚度 + 加工公差校核、主辅榫分工预留浮动空间、理顺喷涂折弯工艺顺序,就能大幅减少敲打装配、返工、焊后超差。 控制柜、设备外壳、焊接支架这类钣金榫槽,设计时一定要结合来料、加工能力、装配流程整体评估。
兴以精密定制钣金加工,支持激光切割、折弯、焊接、表面处理,可针对插片定位结构做配合尺寸、定位方案、工艺顺序评估。