
制造问题
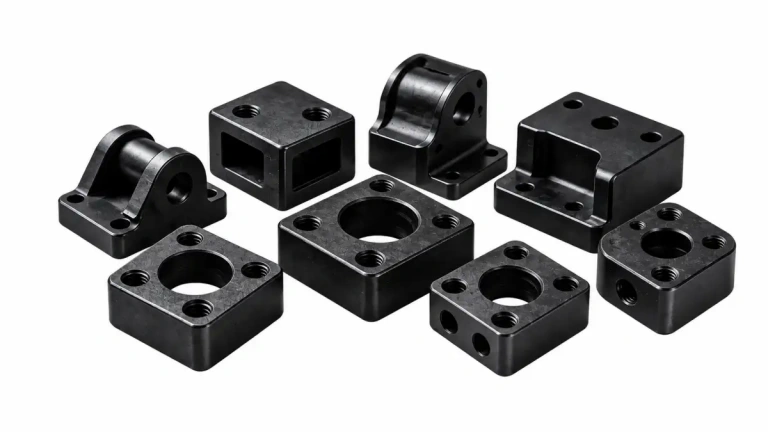
这批黑色阳极氧化的铝合金机加工件在交付装配时,发现多个配合部位尺寸超差。立式轴承座的轴孔和方形法兰的中心孔塞规无法通过,U型槽支架的槽宽偏窄,导致滑块和销轴装不进去。复测零件基础尺寸,发现实际孔径比图纸公差下限小了0.02mm左右。
根本原因
阳极氧化工序会在铝合金表面生长出一层具有实际厚度的氧化膜,导致零件所有尺寸整体“长大”。编程和工艺文件在精加工阶段没有针对配合孔预留尺寸补偿量。当批次氧化槽液浓度偏高且温度波动时,氧化膜厚度达到上限,叠加基础加工的微小公差,直接吃掉了装配间隙。
解决方案
在氧化前对轴孔、中心大孔和U型槽等配合面进行工艺遮蔽,阻断氧化膜在配合面的生长。精加工切削时将配合尺寸控制在公差中下限,预留0.01至0.015mm的补偿空间。同时调整挂具夹持位置,避开关键装配面,防止电流密度不均导致局部膜厚突变。
处理结果
这批零件复测所有孔径和槽宽均符合图纸要求。装配现场反馈轴承、销轴与滑块装入顺畅,零件表面黑色氧化膜色泽均匀。