
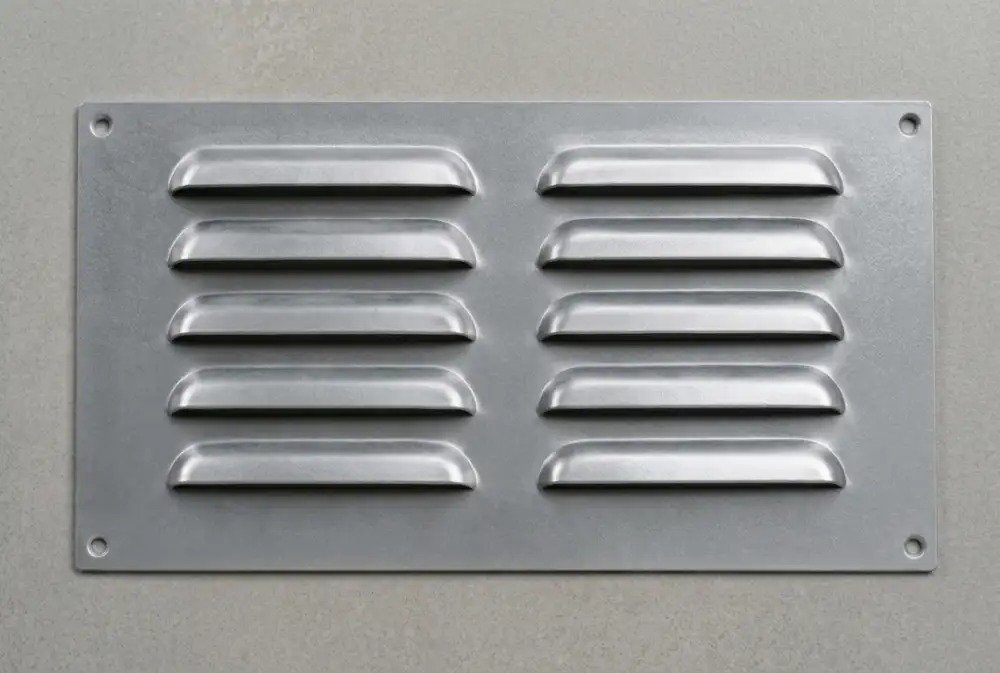
工业控制柜、设备机箱的散热通风,除圆孔与网孔之外,一体冲压成型的钣金百叶孔是最常用方案。依靠冲压模具在板材上剪出开口、同步撑起凸起轮廓,不用额外加装通风网,和机箱面板一次成型,兼顾通风效率与整体结构强度。
看着结构简单的百叶孔,落地加工很容易踩坑。图纸展开图上排列整齐的孔位,等到冲压工序,经常出现成形模具和折弯边互相干涉;孔高、间距、开口朝向设计不合理,还会挤占内部装配空间,直接削弱通风量。
定制钣金机箱想要少改图、一次投产,这类工艺冲突最好在图纸评审阶段提前规避。
本文核心要点
- 尺寸标注:区分外形总长、成形高度、实际开口间隙三项参数
- 模具限制:板厚、材质强度直接决定百叶孔成形极限
- 排列间距:兼顾板材余量与冲模作业空间,防止相邻孔变形
- 通风面积:不能只看外形尺寸,要以实际开口计算开孔率
一、百叶孔尺寸该如何定义?
百叶孔由冲切 + 局部拉伸成形一步完成,冲头、凹模轮廓决定最终成型效果。 如果图纸只标注长宽,很容易产生理解偏差。
尤其是两端封闭的百叶孔,端部自带圆弧过渡,实际通风开口会随轮廓收窄,只标外形尺寸会造成加工偏差。
开始设计时必须明确这几组尺寸:
- 总长度:含两端圆弧过渡的整体长度,管控孔端到周边结构的距离
- 投影宽度:百叶凸起在板面的宽度,用来核算孔距与模具空间
- 成形高度:凸起高出板面的高度,控制内部装配间隙
- 开口间隙:指定截面下的真实通风缝隙,决定通风能力
- 板材厚度:匹配模具成形能力,不锈钢、铝合金的成形高度上限不一样
容易混淆的关键点:成形高度≠开口间隙。前者是凸起高度,后者是切口缝隙,两者测量基准不同,不能互相替代。圆弧端头与特殊孔型,建议补充局部剖视图,统一加工标准。
二、百叶孔开口朝向直接影响装配与防护
百叶孔有固定的成形方向,凸起朝内还是朝外,会改变机箱内外的空间占用。
- 凸起朝向机箱内侧:极易和内部支架、滤网框、安装螺钉发生碰撞干涉;
- 凸起朝向机箱外侧:需要校核面板外侧安装空间,避免外部零件遮挡通风口。
图纸务必同时标注四项信息:机箱内外侧、安装上下方向、开口朝向、凸起成形方向。
户外使用的设备机箱,还要单独评估雨水灌入风险。单纯把百叶开口朝下,并不等于具备防水能力,需要配套设计排水路径与防护结构。
三、板材厚度会限制百叶孔成形高度吗?
会。板材厚度、材料牌号、延展性,直接决定冲压成形上限。 冷轧钢板、304 不锈钢、铝合金,在同一套模具下能达到的凸起高度完全不同。封闭端百叶孔两端同时承受剪切与拉伸变形,硬质材料更容易出现端部开裂。
成形高度还受模具结构约束。通快中文官网技术资料显示,5 号百叶窗模具最长可定制 100mm,但这只是该系列模具的参数,不能直接套用在其他冲床与模具上。
遇到超高、超长开口、非标轮廓的百叶孔,一定要先确认车间现有模具是否适配,避免后期临时改模。
四、多排百叶孔要怎么加工?
机箱侧板连续排布多排百叶孔时,孔位过密会压缩板材剩余平面,相邻成形区互相拉扯,造成板材局部变形,同时挤占模具作业空间。
先分清三组易混淆尺寸:
- 节距:相邻百叶孔基准点之间的距离;
- 平面间隔:相邻凸起轮廓之间保留的平板余量;
- 端部间距:沿孔长度方向,相邻孔端头的距离。
节距要结合模具投影宽度与平板余量综合设定;同时做好这几项布局优化:
- 拉开孔列与折弯线距离,预留模具活动空间;
- 优先选用匹配孔型的标准模具,控制成形高度与投影宽度;
- 优先安排先冲百叶孔、后折弯的工序,规避折弯翻边挡住模具;
- 错开安装孔、压铆螺母、内部支架的位置。
即便先冲孔再折弯,依然要校核折弯时的模具干涉。如果百叶孔与折弯线的距离较小,还需要结合板厚、折弯半径和模具条件评估。
五、百叶孔通风开口面积怎么精准计算?
千万不要直接用外形长宽相乘来核算通风面积。 两端封闭的百叶孔,端头圆弧会让开口收窄,外形面积远大于实际通风面积,直接计算会高估整机散热能力。
稳妥的做法:按照模具成型轮廓,在 CAD 里测量单孔真实开口面积。 计算公式: 总几何开口面积 = 单孔实际开口面积 × 百叶孔数量 开孔率 = 总开口面积 ÷ 选定区域面积 × 100%
计算基准要提前约定:以整面侧板为基准,或是只统计百叶排布区域,两种口径得到的开孔率差异很大。
开孔率只代表几何通风通道。机箱内部风扇压差、气流走向、支架与防尘滤网,都会额外增加风阻。散热性能必须结合整机结构综合评估,必要时做样件气流测试。
六、百叶孔图纸标注事项
百叶孔涉及冲压、折弯、装配多道工序,图纸信息越完整,加工报价与投产越顺畅。下面是图纸核对清单:
- 基础材料:牌号、板厚、材料状态、表面处理要求
- 孔型参数:总长、投影宽度、成形高度、开口间隙
- 排列布局:孔数、节距、端部间距、定位基准
- 方向要求:内外侧、开口朝向、凸起成形方向
- 周边结构:与折弯边、安装孔、压铆件、内部零件的距离
- 技术要求:关键尺寸公差、开口面积要求、成型外观标准
国标只给出通用公差基准,百叶孔属于异形成形特征,加上模具成型极限、开口功能性要求,关键尺寸仍需要在项目图纸单独注明。
结语
钣金百叶孔设计,绝大多数问题都不是出在孔型本身,而是孔位和折弯、装配、模具空间互相冲突。 成形高度决定内部装配余量,孔间距约束冲压成型条件,开口朝向与开孔率直接决定整机散热与户外防护。
敲定孔型之后,一定要把板材厚度、排布间距、周边结构、现有模具条件放在一起综合评审,提前锁定工艺,减少后期反复修改。
兴以精密专注定制钣金加工,包含冲压、精密折弯、焊接、压铆与表面处理。针对带百叶孔的机柜、设备外壳,我们帮助您提前评估冲压成形可行性、模具匹配度、折弯干涉问题,承接样件试制、小批量打样与批量生产需求。
参考资料
- 1. GB/T 13914-2013《冲压件尺寸公差》,全国标准信息公共服务平台。
- 2. GB/T 15055-2021《冲压件未注公差尺寸极限偏差》,全国标准信息公共服务平台。
- 3. 《5号百叶窗模具》,TRUMPF 通快中文官方网站。