
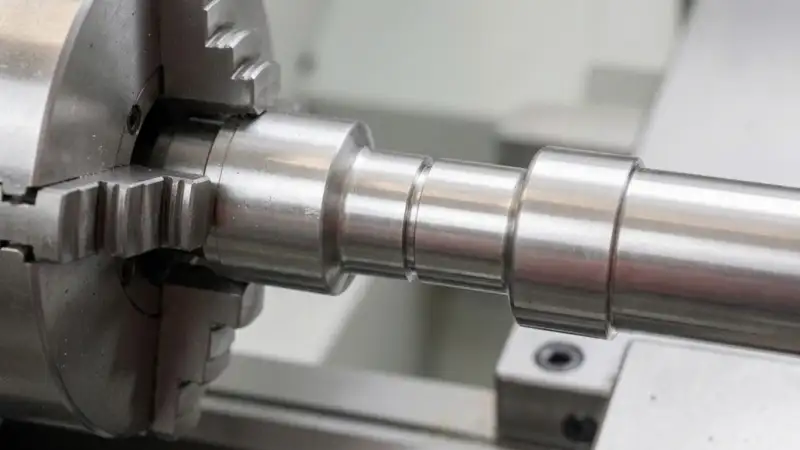
O型圈装进沟槽后,靠适当的压缩形成密封。槽深稍有偏差,装配后的接触压力就可能变化。对CNC零件来说,密封槽能否稳定工作,关键在于沟槽与配合件之间的尺寸关系。
设计时先明确密封位置,再确定槽深、槽宽和公差。后续还要看刀具能否加工到位,量具能否测到真正的槽底。
密封形式决定沟槽尺寸
常见结构有端面密封、活塞外槽密封和杆件内槽密封。它们的安装空间由不同尺寸决定。
| 结构 | 典型位置 | 关键尺寸 |
| 端面密封 | 端盖、法兰 | 槽深、两端面间距 |
| 活塞径向密封 | 活塞外圆 | 槽底直径、配合孔径 |
| 活塞杆径向密封 | 壳体内孔 | 内槽槽底直径、杆直径 |
端面完全贴合时,有效安装高度通常等于槽深;如果端面保留间隙,计算时还需把间隙加进去。径向密封则应按两件零件装配后的空间计算。
液压气动用O型圈的规格和沟槽尺寸,可分别查阅GB/T 3452.1-2005、GB/T 3452.3-2005。实际选型仍应与密封件的材料、工作条件配套。
槽深与压缩率怎么算?
压缩率反映O型圈截面被压缩的程度。太小,密封接触可能不足;太大,装配阻力、磨损或永久变形风险会增加。
压缩率=(d-h)÷d×100%
其中,d为压缩前的有效截面直径,h为装配后的有效安装高度。
对于同轴的活塞外槽,h=(配合孔径-槽底直径)÷2。这里的h包含活塞与孔之间的径向间隙,往往与零件上直接量出的切槽深度不同。
公差会进一步拉开结果。
我们取一组演示尺寸:孔径25.40±0.03 mm、槽底直径22.70±0.05 mm、O型圈截面1.80±0.08 mm。
名义安装高度为1.35 mm,压缩率为25.0%;按各尺寸的最不利组合计算,压缩率约为19.2%~30.3%。
这些数字只用于说明公差叠加,计算时还应考虑O型圈安装拉伸对截面的影响。
槽宽和圆角怎么控制?
O型圈受压后需要向两侧变形。槽宽太窄,橡胶缺乏空间;槽宽过大,又可能影响密封圈的定位。
槽宽通常要结合填充率、工作温度和材料溶胀情况确定。
槽底圆角也会占用有效空间。高压径向密封还需核对配合间隙,必要时配置挡圈,降低橡胶被挤入间隙的风险。
CNC加工最容易遇到什么问题?
外圆密封槽通常可用车床切槽刀加工,刀片宽度和刀尖圆角应与图纸匹配。
内孔槽更考验刀杆。尤其是靠近盲孔底部的沟槽,刀具可能碰到台阶,退刀和排屑空间也有限。刀杆伸得太长,还容易出现振纹。
端面环槽可根据零件结构选择车削或铣削。窄槽需要核对刀具直径、路径半径和刀柄干涉。带倒扣的槽型往往需要专用刀具,检测也更费工。
图纸和检验要抓哪些重点?
密封槽的关键尺寸应从功能表面标注。端面槽深以配合端面为基准;径向槽除了槽底直径,还要控制配合孔或杆的尺寸,必要时增加形位要求。
你的图纸中应标注:
- O型圈规格、材料及密封形式;
- 沟槽尺寸、公差、圆角和安装倒角;
- 关键密封面的粗糙度与表面处理状态;
- 需要检验的尺寸及相关配合件信息。
加工完成后,内槽槽底直径可使用专用量具或比较测量装置检查,但测头必须真正接触槽底,不能顶在圆角上。
密封面还要留意划痕、刀纹和毛刺。粗糙度标注应明确Ra、Rq等参数,避免混用。
尺寸合格后,如项目要求气密或耐压测试,应另外约定测试条件及判定标准。
总结
一条可靠的O型圈密封槽,要让设计尺寸、实际加工和装配状态相互匹配。
先算清有效安装高度和公差范围,再检查刀具与检测条件,通常能在试装前发现不少问题。
参考资料
- 全国标准信息公共服务平台:GB/T 3452.1-2005《液压气动用O形橡胶密封圈 第1部分:尺寸系列及公差》
- 全国标准信息公共服务平台:GB/T 3452.3-2005《液压气动用O形橡胶密封圈 沟槽尺寸》