
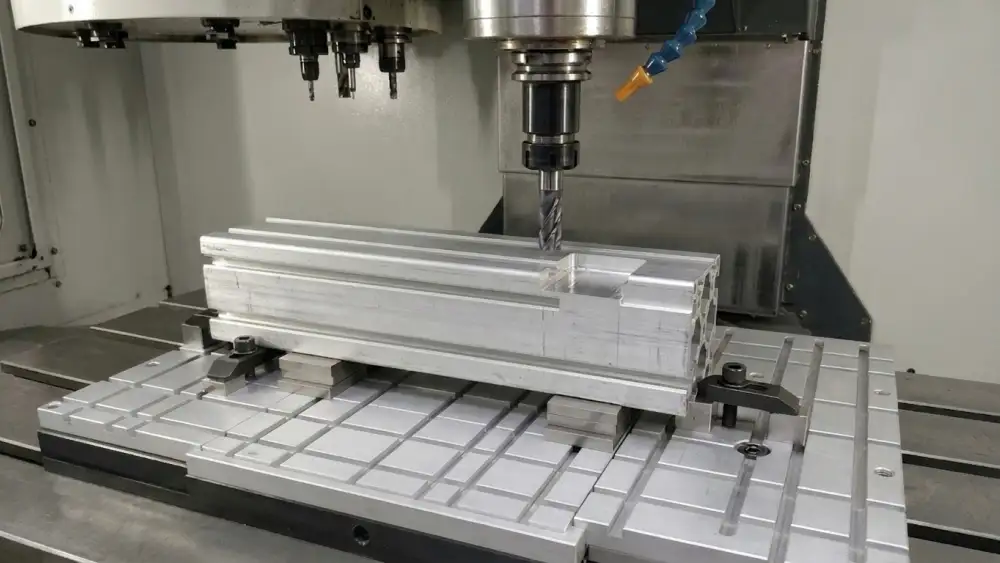
铝型材都挤成型了,支架那点安装位,干嘛还要再上 CNC 走一刀?
例如一根设备横梁的通槽、加强筋、安装槽这些通长结构,挤压时直接一体成型就行;但支架就装那么一小段,这里的安装面、螺纹孔、定位孔,犯不着跟着整根型材一起挤。
所以铝型材后加工的核心,根本不是 “能不能钻孔、能不能铣槽”。
而是搞清楚: 哪些结构适合直接挤压成型,哪些只需要在用到的位置局部加工。
1. 先判断:这个结构是不是整根通长都有
挤压型材最擅长的就是做恒定截面。一条纵向通道、一根加强筋、一条通长安装槽,只要截面从头到尾不变,都适合直接做到挤压型材里。
就拿 40×80 的设备导轨来说,里面的空腔、侧面的安装槽,完全没必要等型材挤完了再一根根去铣。真正要后加工的,往往就只有支架安装那一小段:先把局部安装面铣平,再钻孔、攻牙。
道理很简单: 通长都有的结构,优先走挤压;只在局部出现的,再考虑后加工。
当然这不是死规矩。要是一个通长结构会把模具搞太复杂,或者影响壁厚均匀度、挤压稳定性,那还是要重新评估。但拿来做第一轮判断,绝对够用。
2. 孔、槽、安装面,哪些留到后加工更合适?
最常见的就是安装孔。 型材挤压时可以把纵向孔道一起做出来,但支架用的横向孔,一般就那么几个位置。这种孔直接后钻更灵活,要上螺丝的话,再攻个牙就行。
局部槽、沉台也是同理。比如就一小段要给传感器、走线或者安装块让位,直接铣掉这一截,通常比改整根型材的截面划算得多。
安装面就看要求:挤压出来的面平面度、光洁度够用,直接留着就行;要是支架要贴稳、或者这个面要当定位基准,那就值得局部精铣一刀。
常见的后加工工序:
- 横向钻孔
- 螺纹孔
- 局部槽口
- 局部沉台
- 精密孔
- 局部安装面
- 端部定位面
工艺本身都不复杂。真正关键的是:这个特征,和最终装配是什么关系。
3. 孔距都做准了,支架怎么还是装歪?
这是铝型材加工里最容易踩的坑。 打个比方:一个支架贴在型材安装面上,四颗螺丝固定。四个孔的孔距都做得很准,装上去支架整体还是偏了一点。
问题往往根本不在孔距上,而出在这组孔相对于安装面的位置偏了。
所以有装配关系的孔,你别只盯着孔距本身的精度,还要看它们是从哪个面定的位。要是支架最终是贴在铣出来的安装面上,那这个面就该当加工和检验的基准。先把面做准,再从这个面去控孔组的位置,装配关系才最直接。
尤其是长型材。一组孔自己内部尺寸再准,不代表它相对于型材外壁、端面或者其他安装位的位置也准。图纸真正该控的,是功能尺寸之间的相对关系。
4. 型材本身不直,安装面还能铣平吗?
能,但得看加工余量够不够。 长型材挤出来不可能绝对笔直,多多少少都会有点弯曲、扭拧,截面尺寸、壁厚也会有轻微波动。
还是拿设备横梁说,支架要落在 60mm 宽的安装面上。型材上夹具之后,要是这一段有点扭,一边高一边低。刀具走一刀,很可能高的地方已经铣亮了,低的地方还没切到。
继续往下切,当然能把整个面铣出来。但问题也来了:这个安装面底下还有多少壁厚?要是下面正好是空腔,铣得越深,剩下的壁就越薄。
所以不是说 “多留点加工余量” 就万事大吉。真正要盯的是: 型材的实际状态,能不能把这个面完整铣出来,以及加工完剩下的壁厚够不够。
这也是为什么关键安装面,最好在截面设计阶段就把后续加工考虑进去,别等型材都挤出来了,再找地方硬铣。
5. 长型材最怕的,有时候不是加工不动
是夹具把它夹变形了。 空心型材尤其明显。夹爪刚好压在没有内部支撑的位置,一夹紧,壁面先往里凹。有时候师傅为了让有点弯的长料贴紧夹具,也会强行压平了再加工。
这时候在机床上量,尺寸可能都对。夹具一松,型材又弹回去了。
所以长型材加工,不是夹得越紧越稳。更重要的是夹在哪、哪里要加支撑。加工前一般要确认:
- 型材是靠哪些面落在夹具上的?
- 夹爪有没有压在薄壁或者空腔的位置?
- 切削位置附近有没有支撑?
- 夹紧之后型材有没有被强行拉直?
- 最终尺寸是夹紧状态验,还是自由状态验?
你得清楚:如果最终装配时零件本身不会被强行压平,那只在夹紧状态下检验,等于把真实问题藏起来了。
6. 每根料都要铣同一条通槽,还要继续后加工吗?
打样阶段,答案很简单:先加工。 毕竟结构还可能改,今天槽宽 20mm,下一版说不定就 25mm 了。为了一个还没定的结构就去改挤压模,灵活性太差。
但到了稳定批量生产,就不一样了。要是每根型材都要通长铣掉同一块料,一年还做好多批,那就要算笔账了: 是继续每件都重复加工划算,还是把这个结构直接做到型材截面里更合理?
你不能只比单次加工费,要综合评估:
- 改模成本
- 每根料的加工时长
- 铣掉浪费的材料
- 装夹、调机的准备成本
- 年度用量
- 产品的生命周期
如果结构只在局部有,后加工还是更灵活。但如果已经是每根、通长都有的固定结构,那就值得重新评估挤压截面。
7. 阳极氧化是放加工前还是加工后?
这个问题最好早点定。 常规做法是:先做完 CNC 加工,再去阳极氧化。这样加工出来的孔、槽、安装面,都能一起做上表面处理。
但要是零件上有精密配合孔、定位面或者螺纹,就要考虑氧化膜对最终尺寸的影响。 也有些零件反过来做:先阳极氧化,再局部加工。比如某个位置要露铝当导电面,或者安装基准明确要求不能有氧化层。这么做没问题,但加工过的地方会露出基材本色。
所以你最好提前在图纸上标清楚:哪些位置要做表面处理,哪些位置允许后加工露底。别等氧化都做完了,才临时说某个面还要再铣掉一层。
8. 发图前要核对什么事项?
铝型材后加工的图纸不用画得太复杂,但下面这些逻辑最好先理清楚:
- 哪些结构是通长都有的?
- 哪些孔、槽、安装面只在局部需要?
- 安装孔是从哪个装配基准定位的?
- 型材的直线度、扭拧会不会影响加工?
- 局部安装面有没有足够的加工余量?
- 加工完剩余壁厚够不够?
- 长型材装夹会不会被压变形?
- 最终是自由状态验收,还是装配状态验收?
- 表面处理安排在加工前还是加工后?
铝型材钻孔、攻牙、铣槽,这些都不是难事。真正值得设计阶段想明白的是: 哪些结构没必要每根都重复加工,哪些尺寸又不能全靠挤压来保证。
挤压型材负责做通长的连续结构,CNC 负责做局部的安装特征。 你把这两部分分清楚了,后面做图、加工、装配,都会顺很多。