
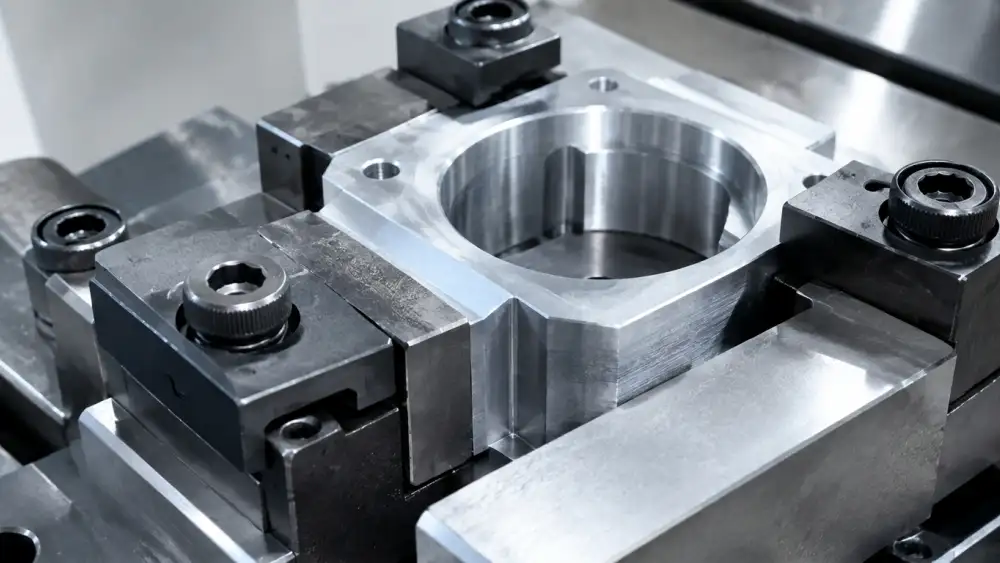
当样件只有几十件,结构还可能修改,用铝合金做夹具往往更快;零件进入稳定批量以后,如果定位面、夹紧位置反复受力,钢制夹具通常更耐用。
所以夹具材料不能只看“哪个更结实”。
而需要判断:这套夹具要用多久、要夹多少次、哪些位置会磨损,以及以后还会不会改。
1. 小批量加工为什么经常先考虑铝夹具?
铝合金容易加工。
同样一套夹具,铝材通常可以更快完成铣削、钻孔和修改,对样件和小批量项目尤其方便。
常用于情况包括:
- 数量不大;
- 产品还在试制;
- 定位结构可能调整;
- 需要尽快投入加工;
- 夹具本身受力不大。
例如新产品第一次试加工,孔位、压板位置和避让空间还没有完全验证。
这时候先做一套结构简单的铝夹具,发现问题以后修改起来比较方便。
如果一开始就做复杂钢夹具,后面产品结构一改,夹具也可能跟着返工。
2. 铝夹具的问题主要出在哪里?
铝合金加工快,但表面相对容易磨损。
特别是这些位置:
- 定位销孔;
- 重复接触的基准面;
- 螺纹夹紧位置;
- 压板接触区域;
- 工件频繁滑入的位置。
加工几十件时可能看不出问题。
如果连续装夹几千次,定位面逐渐磨损,就可能开始影响重复定位。
所以不能简单地说,铝夹具成本低,所以批量也一直用铝。关键还是看哪些位置真正承担定位和受力。
3. 批量稳定以后,钢夹具更适合哪些位置?
如果产品设计已经稳定,而且夹具需要长期重复使用,钢制夹具通常更适合承担关键定位。
例如:
- 定位销座;
- 基准块;
- 可更换定位块;
- 高频夹紧区域;
- 容易磨损的导向位置。
钢材的优势主要不是“夹得更紧”,而是经过大量重复使用以后,关键位置更容易保持尺寸和形状。
特别是一个零件需要多道工序,每次都依赖同一组定位基准时,夹具磨损会直接影响后续尺寸稳定性。
这时候夹具寿命比第一次制作速度更重要。
4. 夹具不一定全部用同一种材料
实际项目里,一个很好用的办法是:主体用铝,关键位置用钢。
例如夹具底板和大面积支撑结构使用铝合金,方便快速加工和减轻重量。
容易磨损的定位销、衬套、压块和基准块则使用钢件。
这样既保留铝夹具加工快的优势,也不用让高频接触区域长期直接磨铝材。
对于中小批量项目,这种组合通常比“整套全铝”或者“整套全钢”更灵活。
5. 零件数量会怎么影响夹具材料?
数量是最直接的判断条件之一,但不能只看一个固定分界值。
更实用的是看:
这套夹具预计要重复装夹多少次。
例如同样做500件:
一种零件只需要一次装夹;
另一种零件需要四道工序,每一道都有独立定位。
后者夹具实际承担的使用次数明显更多。
所以判断夹具材料时,要把:
- 单批数量;
- 加工批次;
- 工序数量;
- 后续是否重复采购
一起考虑。
如果只是一次性试制,过度追求夹具寿命往往没有必要。
如果产品每个月都会重复生产,前期多花一点时间做耐用的定位结构反而更合适。
6. 零件结构还没定,不要把夹具做得太死
产品开发阶段,零件经常还会改。
例如:
- 孔位移动;
- 外形尺寸变化;
- 局部增加凸台;
- 某个面取消;
- 装配基准调整。
如果夹具的定位结构完全按照旧版本零件加工,而且没有调整余量,一次设计变更就可能让整套夹具失效。
所以试制阶段的夹具更应该考虑:
- 定位块可更换;
- 压板位置可调整;
- 局部结构可重新加工;
- 尽量减少不可逆的复杂结构。
这也是为什么项目早期不一定适合直接做重型钢夹具。
先验证零件和加工路线,再决定长期夹具,风险更低。
7. 夹具材料还要看工件表面
夹具够硬不代表一定合适。
如果加工的是已经做过表面处理的铝件,或者外观面不能留下压痕,直接用硬质钢块夹紧就可能损伤工件。
这种情况下要重新考虑:
- 接触面积;
- 压紧位置;
- 是否增加软垫;
- 是否使用可更换接触块;
- 夹紧力是否过大。
对于薄壁零件更要注意。
夹具如果刚性很高,却把工件先压变形,加工出来的尺寸在松夹以后仍然可能变化。
所以夹具设计追求的是稳定定位和适当夹紧,不是单纯提高硬度。
8. 哪些位置真正值得做成耐磨件?
一套夹具里,不是所有地方都会发生明显磨损。
最值得重点处理的是:
| 位置 | 主要问题 |
|---|---|
| 定位销 | 重复插拔产生磨损 |
| 定位孔 | 孔径扩大后影响重复定位 |
| 基准块 | 工件反复接触 |
| 压块 | 长期夹紧导致接触面磨损 |
| 螺纹孔 | 高频拆装容易损坏 |
| 导向位置 | 滑动摩擦较多 |
如果这些位置允许单独更换,就没有必要为了几个磨损点,把整块夹具全部换成钢。
设计成可更换件,后期维护反而更方便。
9. 铝夹具和钢夹具怎么选?
可以先按下面的方向判断。
| 项目情况 | 更适合的思路 |
|---|---|
| 首件、样件、小批量 | 优先考虑铝夹具 |
| 产品结构还可能修改 | 结构尽量简单、方便调整 |
| 重复批量生产 | 重点考虑耐磨和定位稳定 |
| 高频定位位置 | 使用钢制定位件或衬套 |
| 大型夹具体 | 铝主体可以减轻重量 |
| 高夹紧力区域 | 检查局部刚度和磨损 |
| 外观零件 | 避免硬接触面压伤工件 |
这不是一张绝对的材料选择表。
真正需要回答的是:
哪些位置需要长期保持精度,哪些位置只是负责支撑。
把这两个角色分开以后,夹具材料通常会更容易选。
10. 做夹具前先检查这几项
准备加工夹具之前,可以先确认:
- 本次零件数量是多少;
- 后续是否还会重复生产;
- 产品设计是否已经稳定;
- 哪些面是真正的定位基准;
- 哪些位置会频繁磨损;
- 是否需要更换定位块;
- 工件会不会被夹紧力压变形;
- 外观面是否允许直接接触夹具。
样件阶段更看重速度和修改方便。
进入稳定批量以后,重点才逐渐转向定位重复性、耐磨性和维护成本。
所以数控加工夹具用铝还是钢,并没有统一答案。
短期使用可以优先考虑加工快、修改方便;长期重复生产则要把耐磨位置和定位精度放在前面。
很多时候,真正合适的也不是“全铝”或“全钢”,而是把不同材料用在它们最合适的位置。