
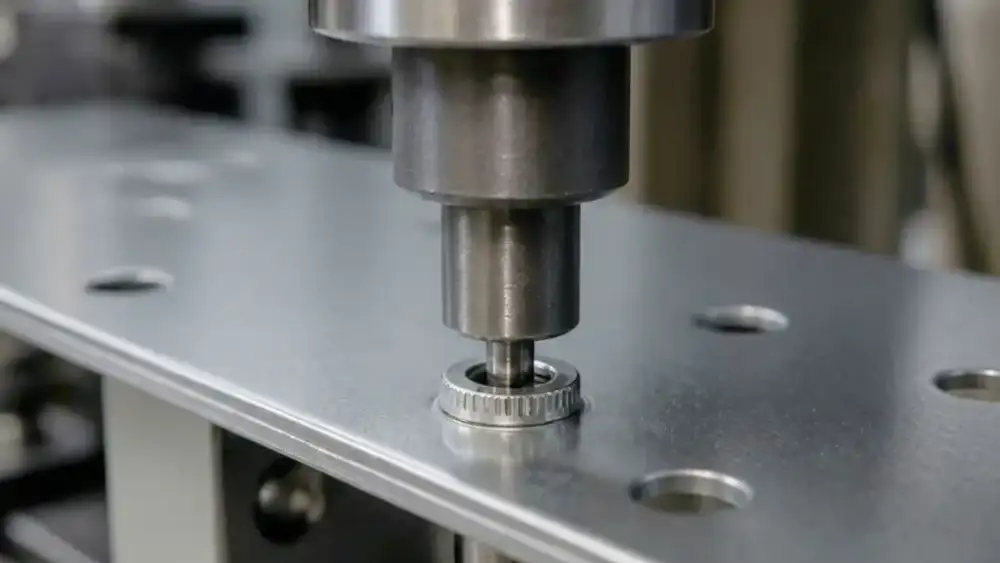
压铆螺母装起来并不复杂,真正容易出问题的往往是前面的设计。
底孔开大了一点,螺母可能跟着螺钉一起转;板材太薄,压完以后局部鼓包;离折弯位置太近,孔还没压铆就已经发生变形。
所以设计压铆螺母时,不能只在图纸上写一个“M3压铆螺母”。安装孔径、板厚、板材、边距和安装方向都需要一起确认。
1. 先确认需要哪种压铆件
钣金件上常见的压铆紧固件主要有几类:
| 类型 | 常见用途 |
|---|---|
| 压铆螺母 | 在薄板上增加内螺纹 |
| 压铆螺柱 | 在板面上形成固定外螺纹 |
| 压铆螺母柱 | 支撑电路板、面板或其他零件 |
| 浮动螺母 | 给多孔装配留出一定位置补偿 |
机箱、机柜、设备外壳中最常见的是压铆螺母。
如果板材较薄,直接攻牙能够形成的有效螺纹有限,压铆螺母可以在不明显增加板厚的情况下提供更适合重复拆装的螺纹连接。
2. M3压铆螺母,不代表开3mm的孔
这是图纸上非常容易出现的错误。
M3表示的是螺纹规格,不是板材上的安装孔直径。
压铆螺母安装时,需要让孔周围的板材发生局部塑性变形,并进入螺母底部的锁紧结构。
因此,安装孔过大或过小都会出问题。
孔过大时:
- 压铆后保持力不足;
- 使用时容易跟转;
- 推出力和抗扭能力下降。
孔过小时:
- 压装困难;
- 孔周围变形;
- 板材可能开裂;
- 压铆螺母无法完全贴平。
不同螺纹规格、不同压铆螺母系列,对安装孔径的要求都可能不同。
因此,确定孔径之前应该先确定具体型号,再按照厂家提供的安装孔尺寸加工,而不是根据M3、M4这些螺纹尺寸自行估算。
压铆紧固件厂家通常会同时提供安装孔径、适用板厚和孔中心到板边的最小距离,可以在设计阶段一起核对。压铆螺母安装数据
3. 板太薄,压得再紧也解决不了
压铆螺母对板厚有最低要求。安装过程中,需要有足够的板材进入螺母的锁紧区域。如果板材太薄,即使外观看起来已经压到位,实际抗扭和抗推出能力也可能不足。
所以选型时至少要同时确认:
- 螺纹规格;
- 压铆螺母系列;
- 板材厚度。
不能因为都是M3,就认为同一种压铆螺母可以从0.8毫米板一直用到2毫米板。
很多压铆螺母还会根据板厚提供不同的柄部尺寸,因此板厚应该在选型阶段确认,而不是零件加工完成以后再处理。
4. 板材和压铆螺母也要匹配
压铆能不能装牢,还与板材硬度有关。
安装时需要让板材发生局部塑性流动。如果板材太硬,而选择的压铆螺母并不适用于这种材料,就可能出现:
- 压不到位;
- 螺母高出板面;
- 抗扭能力不足;
- 板面明显变形。
因此不能简单理解成:
不锈钢板就随便配一个不锈钢压铆螺母。
真正需要确认的是,该系列压铆螺母是否适用于当前板材以及对应的硬度范围。
铝板、普通钢板和不锈钢板,所适合的压铆紧固件并不一定相同。
5. 离板边太近,容易把板边顶变形
压铆时,孔周围会承受较大的局部压力。
如果安装孔离板边太近,周围没有足够材料承受压装变形,就可能出现:
- 板边鼓起;
- 孔周围不平;
- 压铆螺母发生倾斜;
- 板边产生永久变形。
所以不能只确认“放得下这个螺母”。还要检查孔中心到板边的距离是否足够。
这里也不建议套用一个固定的“几倍直径”经验值,因为不同螺母系列和规格的要求并不完全一样。
最终还是应该按照实际型号的安装数据确认最小边距。
6. 离折弯位置太近,也容易出问题
有些压铆孔在展开图里位置看起来没有问题,折弯以后却出现孔变形。
原因是折弯区域本身就存在材料拉伸和压缩。
如果安装孔太靠近折弯区,折弯以后可能出现:
- 圆孔变成椭圆;
- 孔位移动;
- 孔边翘起;
- 板面不平。
这时候即使还能把压铆螺母装进去,最终的安装质量也很难保持一致。
所以设计时不能简单使用一个“板厚乘几倍”的固定公式。
还要同时看:
- 板厚;
- 折弯半径;
- 安装孔大小;
- 压铆螺母外形;
- 折弯方向。
如果孔离折弯位置比较近,最好在展开和成形状态下都检查一次。
7. 压铆和喷粉的顺序要提前确定
带有表面处理的钣金件,还要提前考虑压铆顺序。
常见流程是:
下料 → 折弯 → 压铆 → 表面处理
这样可以避免表面涂层做好以后,再进行压铆导致孔周围涂层开裂或被压伤。
但压铆螺母先装好,也会带来另一个问题:
喷粉或喷漆可能进入螺纹。
因此在表面处理前,需要根据工艺要求保护螺纹。
紧固件厂家的表面处理资料也明确提醒,喷漆和喷粉层厚度可能影响螺纹使用,因此需要对螺纹区域进行遮蔽或保护。压铆紧固件表面处理说明
所以图纸不能只写:黑色喷粉
还应该让加工方明确:压铆什么时候做,螺纹在表面处理时是否需要保护。
8. 压铆螺母为什么会松、转或凸起来?
如果成品已经出现问题,可以先从几个地方排查。
| 出现的问题 | 优先检查 |
|---|---|
| 螺母跟着螺钉一起转 | 底孔是否过大、型号是否匹配 |
| 压完以后高出板面 | 板材硬度、压装是否到位 |
| 板面出现鼓包 | 边距、板厚、压装压力 |
| 孔附近发生变形 | 是否离折弯位置太近 |
| 螺纹被涂层堵塞 | 表面处理时是否保护螺纹 |
| 同批零件有的牢、有的松 | 孔径稳定性、材料和压装工艺 |
出现松动时,不要第一反应就是把压装压力继续调高。
如果根本原因是孔径不对、板材不匹配或者板厚不足,增加压力只会进一步把板材压坏。
9. 图纸上应该写清楚什么?
一张容易生产的压铆图纸,至少应该让加工方知道:
- 压铆螺母完整型号;
- 螺纹规格;
- 数量;
- 安装在哪一面;
- 板材牌号;
- 板材厚度;
- 表面处理要求。
尤其是安装方向不要省略。
同一个孔从正面还是反面安装压铆螺母,最终结果完全不同。如果图纸只画出孔位,没有说明安装面,加工前通常还需要重新确认。
另外,如果已经指定完整的压铆螺母型号,图纸上的底孔尺寸也应该和该型号的官方安装数据一致。
不要出现:
标准件型号要求一个孔径,图纸又单独标了另一个孔径。
这种冲突会直接增加生产确认和返工风险。
10. 询价前需要检查什么内容?
图纸准备发给加工厂之前,可以快速检查:
- 安装孔是不是按照具体型号确定;
- 板厚是否达到最低要求;
- 板材是否适合该系列压铆螺母;
- 孔离板边是否足够;
- 孔是否离折弯区太近;
- 安装方向有没有标清楚;
- 表面处理时是否需要保护螺纹;
- 多孔装配是否留出了合理安装间隙。
压铆螺母本身并不是复杂零件。
真正容易造成返工的,往往是把螺纹规格当成底孔尺寸、没有检查板厚和材料,或者等零件折弯、喷粉以后才发现压铆位置不合适。
先把具体型号确定下来,再定孔径、板边距离和加工顺序,会比成品出来以后再处理松动、跟转和板面鼓包简单得多。