
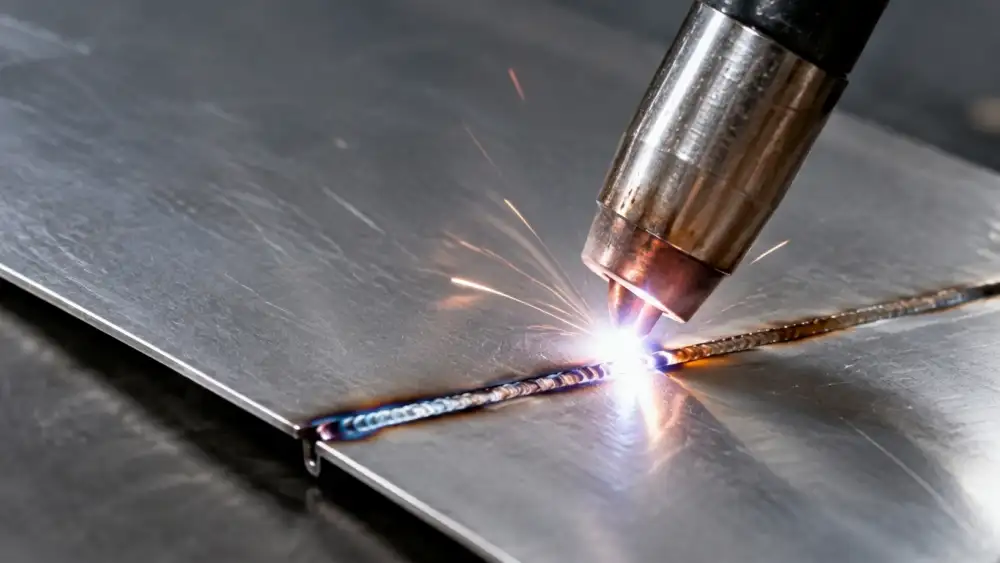
钣金件焊接前还是平的,焊完却开始翘、弯,甚至两块板之间的角度都变了。这类薄板焊接变形,通常不是“焊坏了”,而是局部受热和冷却收缩造成的结果。板越薄、平面越大,结构刚度越低,焊缝产生的收缩越容易把整个零件带偏。
真正需要控制的,除了焊接电流,还要检查焊缝长度、位置、热输入、焊接顺序和装夹方式。
1. 薄板为什么特别容易焊变形?
焊接时,焊缝附近先受热膨胀,随后冷却收缩。
问题在于,焊接区和周围母材并不是同时、均匀地升温和冷却。局部收缩受到周围材料限制后,就可能留下残余应力,并把零件拉弯。
薄板本身刚度较低,下面几种设计尤其敏感:
- 大面积无支撑平面;
- 单侧长焊缝;
- 焊缝集中在同一方向;
- 板厚较薄但焊缝尺寸较大;
- 焊缝靠近定位孔、折边或配合面。
因此,同样一条焊缝,放在小支架和大尺寸机箱门板上,结果可能完全不同。
2. 焊完以后,先看它怎么变
不同变形形式,往往指向不同的焊接问题。
| 焊后现象 | 优先检查 |
|---|---|
| 焊缝两侧往中间收 | 横向收缩 |
| 长边整体弯曲 | 纵向收缩 |
| 两块板夹角改变 | 角变形 |
| 大薄板起波浪、鼓包 | 局部失稳 |
国家标准公共服务平台:GB/T 6417.1-2005《金属熔化焊接头缺欠分类及说明》目前仍为现行推荐性标准,可用于理解熔化焊接头几何缺欠的分类。
现场最好重点排查:变形第一次从哪一道焊缝开始出现。
3. 焊缝不是越长越好
一些钣金图纸会习惯性要求整条连续焊。
如果结构并不要求气密、水密或完整连续连接,过长焊缝可能只是增加了焊接热量和收缩量。
设计阶段可以先确认:
- 是否真的需要连续满焊;
- 焊脚尺寸有没有放得过大;
- 是否可以使用间断焊;
- 两侧焊缝能否更均衡;
- 关键尺寸是否离焊缝太近。
少一道没有必要的长焊缝,往往比焊后再校平更直接。
4. 焊接顺序为什么这么重要?
如果从一端连续焊到另一端,热量和收缩会持续集中在同一个方向。因此薄板件常会根据结构采用对称焊、分段焊、跳焊或退焊等方式,让热量分散到不同区域。
比如一个左右对称的箱体,如果先把左侧所有焊缝全部完成,再焊右侧,零件可能已经被第一侧的收缩拉偏。
更合理的做法通常是交替安排焊缝,让两侧收缩尽量互相平衡。
具体顺序不能套固定模板,要根据焊缝位置、零件刚度和尺寸要求确定。
5. 热输入怎么控制?
控制薄板焊接变形,不等于一味把电流调低。
真正需要控制的是单位焊缝进入零件的总热量。
常见影响因素包括:
- 焊接电流和电压;
- 焊接速度;
- 焊缝尺寸;
- 焊接方法;
- 是否反复在同一区域焊接;
- 多道焊之间是否有足够冷却时间。
上海工程技术大学针对薄板件焊接变形的研究也显示,在对应试验条件下,较低的焊接电流、电压和较快的焊接速度有助于减小变形,反变形方法也可用于控制最终尺寸。
这类结果不能直接变成所有材料都通用的参数表,但说明了一个很实际的方向:
满足焊缝要求的前提下,不要输入多余的热量。
6. 夹具是不是压得越死越好
夹具可以保持定位,也可以限制焊接过程中的移动,并不是夹得越死越好。
但如果只是用很大的夹紧力强行把薄板压平,零件在夹具上可能看起来没有问题,松夹后仍然会回弹。
更有效的夹具应该:
- 支撑关键尺寸和定位面;
- 控制收缩方向;
- 保持零件装配间隙稳定;
- 避免局部过度约束;
- 每批零件保持一致的装夹状态。
特别是有严格孔距、门缝或装配尺寸的机箱件,夹具设计本身就是焊接工艺的一部分。
7. 已经焊变形了怎么办?
常见处理方法包括机械校平、压力矫正、受控热矫正,以及后续机加工。
但这些都意味着额外工时。
如果同一批零件反复在相同位置变形,更值得检查:
焊缝是不是太长 → 热输入是不是太集中 → 焊接顺序是不是单向推进 → 夹具是不是只在强行压平。
对于结构允许的零件,也可以在试制阶段评估预留反变形量。不过这个数值应该通过样件和实际工艺验证,不能直接套用固定经验值。
8. 发图纸前先检查这几项
准备焊接钣金件之前,可以先做一次简单 DFM 检查:
- 连续焊是否真的必要;
- 焊缝尺寸有没有超过结构需求;
- 长焊缝是否集中在同一侧;
- 关键孔位和配合面是否太靠近焊区;
- 大薄板有没有折边或其他加强结构;
- 焊接顺序能否左右、前后交替;
- 夹具能否稳定控制关键尺寸。
薄板焊接变形很难靠某一个参数彻底解决。
真正稳定的做法,是在设计阶段先减少不必要的焊缝和热输入,再通过装夹与焊接顺序控制收缩方向。这样比焊完以后再反复校正,更容易控制尺寸,也更适合批量生产。