
制造问题
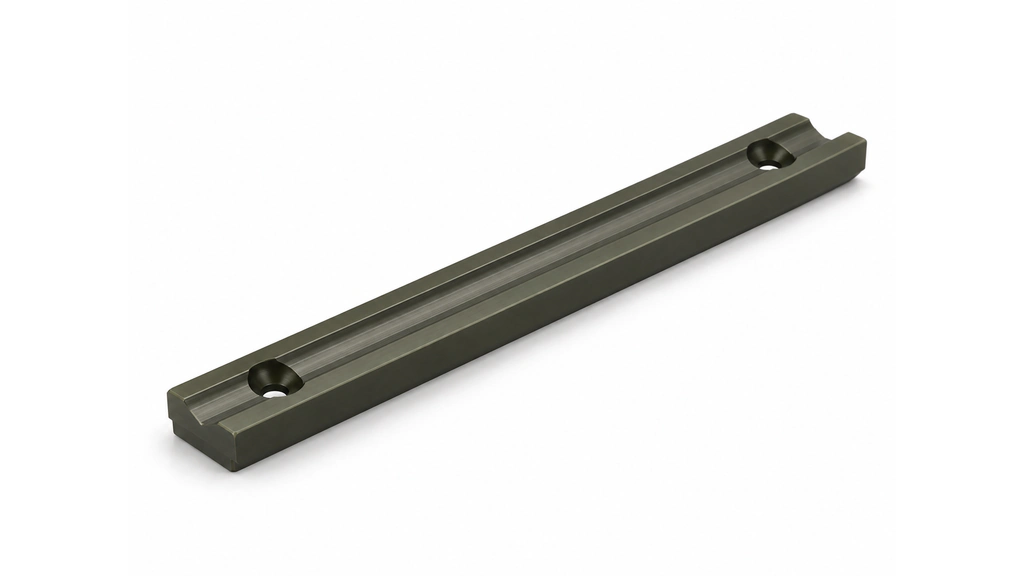
一根铝合金滑轨的硬氧外观整体正常,V 形导向槽口却有一条粗糙的深色带。滑块试装时先接触这条边,移动手感发涩,槽底反而没有明显异常。
根本原因
尖锐槽口在阳极氧化时容易形成局部电流密度偏高的区域。若边缘原本还留有微小刀口,厚硬氧膜在这里更容易呈现粗糙或脆弱的边界。仅按平面位置量膜厚,发现不了导向接触线上的问题。
解决方案
先核对滑块真实接触区,再在不改变导向功能的前提下给槽口留适当过渡,去掉加工刀口。硬氧要求同时写清关键面的膜厚、接触区表面状态和允许的尺寸变化;试样检验增加槽口观察与配对滑动检查。出现异常时,还要让处理方复核挂具接点和电流程序。
处理结果
验收重点转到槽口接触带后,粗糙边缘会在装配前暴露。该情境下,只有槽口状态与滑动检查都满足要求,导轨才适合放行;外观颜色一致不能单独证明耐磨面合格。