
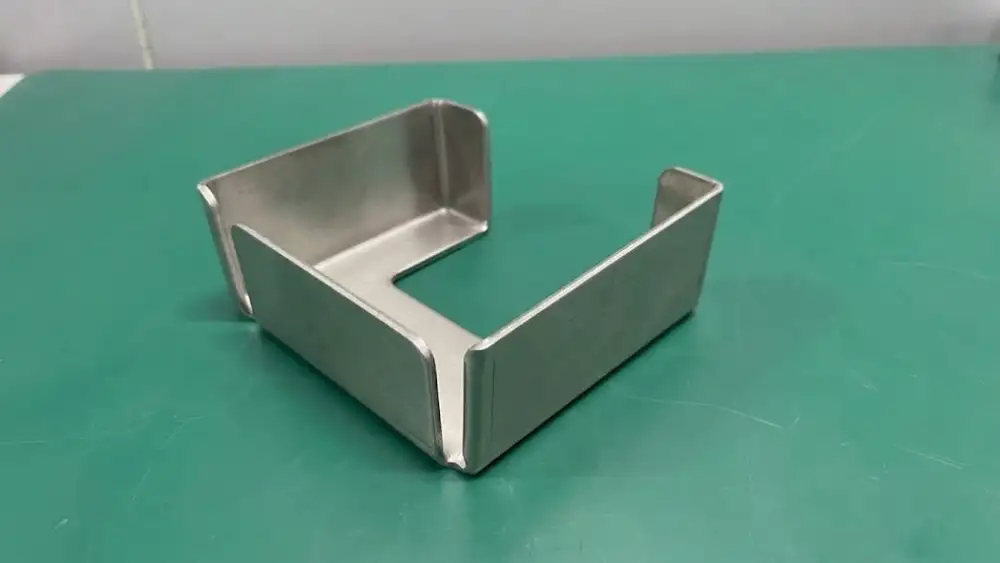
1毫米的板,是不是直接标1毫米内圆角就可以?
很多钣金图纸确实这样处理,但这个经验并不适用于所有材料。
同样厚度的不锈钢、5052铝板和6061-T6铝板,折弯时允许的内圆角可能完全不同。所以“内圆角等于板厚”更适合当作初步判断,不能直接当成所有钣金件的统一规则。
1. 折弯半径太小,为什么容易开裂?
板材折弯时,内侧材料受到压缩,外侧则被拉长。
内圆角越小,变形越集中在很窄的一块区域里,外侧材料承受的拉伸也越大。
超过材料能够承受的范围以后,常见问题包括:
- 折弯外侧出现细小裂纹;
- 表面发白或产生明显拉伸痕迹;
- 局部板厚变薄;
- 严重时直接沿折弯线开裂。
所以最小折弯半径首先是一个材料能不能承受的问题。
国家标准 GB/T 232-2024《金属材料 弯曲试验方法》 目前为现行标准,用于评价金属材料的弯曲性能。它不是一张通用的钣金设计半径表,但也说明了折弯能力必须和具体材料性能一起判断。
2. “内圆角等于板厚”能不能用?
可以作为设计初期的经验值,但不要机械套用。
对于延展性较好的普通钢板和部分铝合金板材,内圆角接近板厚往往比较常见。
但遇到下面这些情况,就应该重新确认:
- 材料强度较高;
- 材料状态较硬;
- 不锈钢薄板;
- 热处理后的铝合金;
- 折弯线和轧制方向不利;
- 外观面不能出现拉裂和明显压痕。
也就是说:
板厚只是起点,不是答案。
如果零件对折弯质量比较敏感,最好在发图前就和加工方确认实际材料和模具条件。
3. 同样板厚,为什么5052和6061不能直接用同一个半径?
这是铝合金钣金设计里很容易踩的坑。
5052-H32通常具有较好的折弯成形能力,因此经常用于机箱、罩壳和各种钣金件。
6061-T6虽然强度更高,但经过热处理后,折弯时对小内圆角更敏感。半径给得太紧,折弯外侧更容易出现裂纹。
所以不能因为:都是1.5毫米铝板,就认为它们应该使用完全相同的折弯参数。
一般工业用铝及铝合金板、带材的力学性能可参考现行 GB/T 3880.2-2024。具体设计时还要结合牌号、供货状态和加工厂实际折弯能力确认。(std.samr.gov.cn)
4. 图纸标1毫米,车间就一定能折出1毫米吗?
不一定。
实际折弯出来的内圆角,还会收到以下因素影响:
- 上模圆角;
- 下模槽宽;
- 板厚;
- 材料回弹;
- 折弯方式
也就是说,三维模型里输入的半径r,并不等于车间一定能完全按这个数值成形。
如果图纸要求了一个加工厂没有现成模具能够稳定实现的特殊半径,可能需要:
- 更换模具;
- 调整工艺;
- 单独试折;
- 重新确认展开尺寸。
这也是为什么一些零件图纸本身没有错,真正到折弯工序却需要重新确认。
所以对普通钣金件来说,尽量使用加工厂常用的折弯半径,通常比设置很多特殊数值更容易稳定生产。
5. 一个零件为什么尽量少用不同半径?
例如一个机箱上分别用了:
0.8毫米、1毫米、1.2毫米和1.5毫米四种内圆角。
如果这些差异没有实际功能要求,就可能只是增加加工准备。
不同半径可能涉及不同模具或不同设备设置。
单件样品影响可能不明显,但数量增加以后,频繁换模和调整会增加:
- 准备时间;
- 操作复杂度;
- 批次波动;
- 加工成本。
因此同一种材料、同一种板厚的零件,如果没有特殊要求,尽量统一折弯半径会更方便生产。
不是所有转角都需要一个“非常精确又不一样”的数值。
6. 折弯半径变了,为什么展开尺寸也会变?
因为板材折弯以后,并不是简单地把两条直边拼起来。
折弯区域本身也占有长度。
当内圆角、板厚或折弯角度变化时,展开时需要补偿的长度也会跟着变化。
所以如果设计软件使用的是一个半径,而工厂实际折出来的是另一个半径,就可能出现:
- 法兰长度偏差;
- 总体尺寸变化;
- 孔位跟着移动;
- 多次折弯后误差进一步累积。
这也是为什么折弯半径最好在展开之前就明确,而不是等毛坯已经切完以后才临时修改。
对于孔位敏感的零件,这一点尤其重要。
7. 最小折弯半径和最小折弯边不是一回事
这两个概念经常被混在一起。
最小折弯半径主要解决:
材料这样弯会不会裂。
最小折弯边主要解决:
这条边有没有足够长度放在模具上完成折弯。
一个零件可能半径没有问题,但折弯边太短,依然无法用常规模具加工。
反过来,边长完全够,内圆角设计得太小,也可能在折弯时开裂。
所以遇到“这个弯做不了”时,先分清到底是材料问题还是模具支撑问题。当前中文钣金资料也明确把这两类限制区分开来。(yhdinlink.com)
8. 图纸上应该把什么写清楚?
如果折弯半径会影响装配或外观,图纸最好明确:
- 材料牌号;
- 材料状态;
- 板厚;
- 内折弯半径;
- 折弯角度;
- 关键角度公差。
不要只写:
按默认折弯半径加工。
因为不同加工厂的模具配置并不一样,“默认值”也可能不同。
另外,如果同一零件上的折弯都允许使用相同半径,也可以在图纸上统一说明,避免每一个折弯位置重复标注。
9. 发图前先检查这几项
| 检查项目 | 先问什么 |
|---|---|
| 材料 | 是什么牌号、什么状态 |
| 板厚 | 当前厚度能否承受这个折弯 |
| 内圆角 | 是否小得没有实际必要 |
| 折弯方向 | 是否容易沿材料方向开裂 |
| 模具 | 是否属于常用折弯条件 |
| 半径数量 | 同一零件能否统一 |
| 展开 | 使用的半径是否和实际加工一致 |
| 装配 | 外圆角是否会和其他零件干涉 |
钣金折弯半径并不是“板厚是多少,就直接取多少”。
更合理的做法是:
先用板厚做初步判断,再根据材料牌号和状态检查是否容易开裂,最后确认加工厂现有模具能不能稳定做出来。
这样得到的半径才真正适合生产。